


Mitä on tulppajyrsintä? Mitä käyttöä prosessoinnissa on?
Upotusjyrsintä, joka tunnetaan myös nimellä Z-akselijyrsintä, on yksi tehokkaimmista koneistusmenetelmistä suuren leikkausnopeuden saavuttamiseksi. Pintatyöstössä, uran leikkaamisessa ja työstössä, jossa on suuri työkalun ulkonema vaikeasti työstettäville materiaaleille, terän jyrsintämenetelmän työstötehokkuus on paljon suurempi kuin tavanomaisen päätypinnan jyrsintämenetelmän. Itse asiassa, kun on tarpeen leikata nopeasti suuri määrä metallimateriaaleja, jyrsintämenetelmä voi lyhentää käsittelyaikaa yli puoleen.
Edut
Lisäksi uran jyrsinnällä on myös seuraavat edut:
① Voi vähentää työkappaleen muodonmuutoksia; ② Se voi vähentää jyrsinkoneeseen vaikuttavaa säteittäistä leikkausvoimaa, mikä tarkoittaa, että kulunutta karaa voidaan edelleen käyttää jyrsintään ilman, että se vaikuttaa työkappaleen työstölaatuun; ③ Leikkuutyökalun ulkoneva pituus on suhteellisen pitkä, mikä on erittäin hyödyllistä työkappaleen uran tai pinnan jyrsimiseen; ④ Pystyy leikkaamaan uria korkean lämpötilan seosmateriaaleille (kuten Inconel). Putkijyrsintämenetelmä soveltuu erittäin hyvin muotin onteloiden karkeaan työstöön ja sitä suositellaan lentokonekomponenttien tehokkaaseen koneistukseen. Eräs erikoistarkoitus on turbiinien terien asettaminen ja jyrsiminen kolmi- tai neliakselisissa jyrsinkoneissa, mikä yleensä vaatii erikoistyöstökoneita.
Toimintaperiaate
Turbiinin teriä jyrsimällä on mahdollista jyrsiä työkappaleen yläosasta aina työkappaleen juureen asti. Yksinkertaisesti XY-tason kääntämisellä voidaan työstää erittäin monimutkaisia pintageometrioita. Uistinjyrsintää toteutettaessa jyrsimen leikkuureuna muodostetaan limittämällä kunkin terän profiilit ja jyrsintäsyvyys voi olla 250 mm ilman tärinää tai muodonmuutoksia. Työkalun leikkaussuunta työkappaleeseen nähden voi olla joko alaspäin tai ylöspäin, mutta alaspäin leikkaus on yleensä yleisempää. Kaltevia pintoja jyrsiessään jyrsin liikkuu yhdistelmäliikkeellä Z-akselin ja X-akselin suunnassa. Tietyissä työstötilanteissa pallojyrsimiä, tasojyrsimiä tai muita jyrsimiä voidaan käyttää myös urien, jyrsintäprofiilien, jyrsinnän jyrsimiseen, jyrsintäonteloiden ja muun tyyppiseen koneistukseen.
Sovellettava laajuus
Erikoisteräjyrsimiä käytetään pääasiassa karkeaan tai puolitarkkaan koneistukseen. Ne voivat leikata työkappaleen koveraan osaan tai leikata työkappaleen reunaa pitkin sekä jyrsiä monimutkaisia geometrisia muotoja, mukaan lukien juuren kaivaminen. Tasaisen leikkauslämpötilan varmistamiseksi kaikki varren jyrsimet käyttävät sisäistä jäähdytysmenetelmää. Jyrsimen leikkuurungon ja terän muotoilu mahdollistaa sen, että se voi leikata työkappaleeseen optimaalisessa kulmassa. Tyypillisesti jyrsimen leikkuureunakulma on 87 astetta tai 90 astetta ja syöttönopeusalue on 0,08-0,25 mm/hammas. Kuhunkin jyrsimeen kiinnitettyjen terien määrä riippuu jyrsimen halkaisijasta, esimerkiksi yksi halkaisija φ 20 mm jyrsimeen voidaan asentaa 2 terää, kun taas halkaisijaltaan f125 mm jyrsimeen voidaan asentaa 8 terää. Sen määrittämiseksi, soveltuuko tietyn työkappaleen työstö jyrsintämenetelmään, tulee pääasiassa huomioida työstötehtävän vaatimukset ja käytetyn työstökoneen ominaisuudet. Jos koneistustehtävä vaatii suurta metallinpoistonopeutta, jyrsintämenetelmällä voidaan työstöaikaa merkittävästi lyhentää.
Toinen sopiva skenaario teräjyrsintämenetelmän käytölle on, kun koneistustehtävä vaatii suurempaa työkalun aksiaalipituutta (kuten suurten onteloiden tai syvien urien jyrsintää). Säteittäisen leikkausvoiman tehokkaan pienentämisen ansiosta teräjyrsintämenetelmällä sillä on parempi työstöstabiilisuus verrattuna sivujyrsintämenetelmään. Lisäksi, kun työkappaleessa leikattavat osat ovat vaikeasti saavutettavissa tavanomaisilla jyrsintämenetelmillä, voidaan harkita myös sisäjyrsintämenetelmää. Koska jyrsin voi leikata metallia ylöspäin, se voi jyrsiä monimutkaisia geometrisia muotoja.
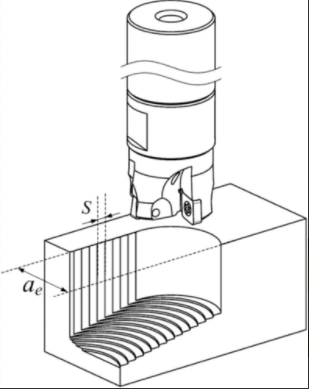
Työstökoneen soveltuvuuden näkökulmasta, jos käytetyn työstökoneen teho on rajallinen, voidaan harkita jyrsintämenetelmää. Tämä johtuu siitä, että sisäänvientijyrsinnän teho on pienempi kuin spiraalijyrsinnässä, joten on mahdollista käyttää vanhoja tai vähätehoisia työstökoneita korkeamman koneistustehokkuuden saavuttamiseksi. Esimerkiksi syväurajyrsintä voidaan suorittaa 40-tason työstökoneella, mutta tämän tyyppinen työstökone ei sovellu pitkäreunaisen spiraalijyrsimen käyttämiseen työstössä, koska spiraalijyrsinnän synnyttämä säteittäinen leikkausvoima on suhteellisen suuri, mikä voi helposti aiheuttaa spiraalijyrsimen tärinää.
Pienen säteittäisen leikkausvoiman ansiosta upotusjyrsinnän aikana se soveltuu erittäin hyvin käytettäväksi vanhanaikaisissa työstökoneissa, joissa on kuluneet karalaakerit. Asennusjyrsintämenetelmää käytetään pääasiassa karkea- tai puolitarkkuustyöstöön, ja työstökoneen akselijärjestelmän kulumisesta aiheutuva pieni aksiaalinen poikkeama ei vaikuta merkittävästi koneistuksen laatuun. Uuden tyyppisenä CNC-työstömenetelmänä jyrsintämenetelmä on asettanut uusia vaatimuksia CNC-työstöohjelmistolle.


