


Täydellinen kokoelma CNC-sorvin työstötekniikoita!
Numeerinen ohjaussorvi on erittäin tarkka ja tehokas automatisoitu työstökone. Numeerisen ohjaussorvin käyttö voi parantaa koneistuksen tehokkuutta ja luoda lisäarvoa. Numeerisen ohjaussorvin ilmaantuminen on vapauttanut yritykset vanhentuneesta koneistustekniikasta. Numeerisen ohjaussorvin työstöprosessi on samanlainen kuin tavallisen sorvin. Kuitenkin, koska numeerinen ohjaussorvi on kertakiristys, jatkuva automaattinen koneistus suorittaa kaikki sorvausprosessit, on huomioitava seuraavat näkökohdat.
Kohtuullinen leikkausparametrien valinta on ratkaisevan tärkeää tehokkaan metallin leikkaamisen kannalta, sillä työstettävä materiaali, leikkaustyökalut ja leikkausolosuhteet ovat kolme päätekijää. Ne määräävät työstöajan, työkalun käyttöiän ja käsittelyn laadun. Taloudellisesti tehokas käsittelymenetelmä on väistämättä leikkausolosuhteiden järkevä valinta.
Leikkausolosuhteiden kolme elementtiä: leikkausnopeus, syöttönopeus ja leikkaussyvyys aiheuttavat suoraan työkalun vaurioita. Leikkausnopeuden kasvaessa työkalun kärjen lämpötila nousee, mikä johtaa mekaaniseen, kemialliseen ja lämpökulumiseen. Lisäämällä leikkausnopeutta 20 %, työkalun käyttöikä lyhenee puoleen.
Syöttöolosuhteiden ja työkalun takana olevan kulumisen välinen suhde esiintyy hyvin pienellä alueella. Mutta suurella syöttönopeudella leikkauslämpötila nousee, mikä johtaa merkittävään kulumiseen jälkeenpäin. Se vaikuttaa työkaluun vähemmän kuin leikkausnopeus. Leikkaussyvyyden vaikutus työkaluun ei ole yhtä merkittävä kuin leikkausnopeudella ja syöttönopeudella, mutta pienillä leikkaussyvyyksillä leikattava materiaali muodostaa kovettuneen kerroksen, joka vaikuttaa myös työkalun käyttöikään.
Käyttäjien on valittava käytettävä leikkausnopeus käsiteltävän materiaalin, kovuuden, leikkaustilan, materiaalityypin, syöttönopeuden, leikkaussyvyyden jne. perusteella. Sopivimpien käsittelyolosuhteiden valinta perustuu näihin tekijöihin. Säännöllinen ja vakaa kuluminen on ihanteellinen edellytys käyttöiän saavuttamiselle.
Käytännössä työkalun käyttöiän valinta liittyy kuitenkin työkalun kulumiseen, prosessoidun koon muutoksiin, pinnan laatuun, leikkausääniin, työstölämpöön ja niin edelleen. Käsittelyolosuhteita määritettäessä on tarpeen tehdä tutkimusta todellisen tilanteen perusteella. Vaikeasti työstettäviin materiaaleihin, kuten ruostumattomaan teräkseen ja kuumuutta kestäviin metalliseoksiin, voidaan käyttää jäähdytysnesteitä tai jäykkiä leikkuureunoja.
Metallinleikkausperiaatteet -kurssin pääsisältönä on, miten määritellään kolme leikkauskoneistuksen elementtiä ja miten ne valitaan oikein. Jotkut avainkohdat on poimittu Metal Processing WeChatissa, ja näiden kolmen elementin valinnan perusperiaatteet ovat seuraavat:
1) Karan nopeuden per minuutti (lineaarinen nopeus, kehänopeus) V (metriä/minuutti) valitsemiseksi on ensin tiedettävä, kuinka paljon leikkauslinjanopeutta V tulee ottaa.
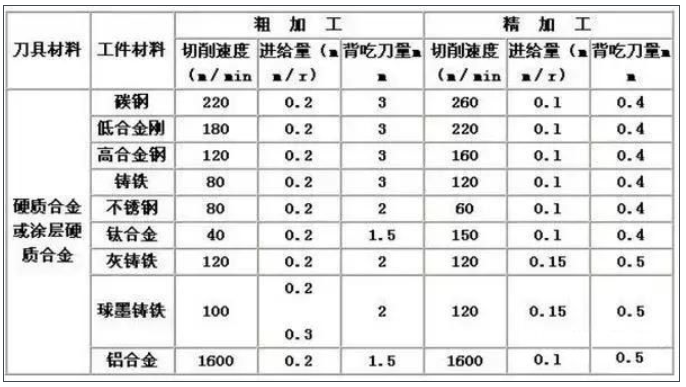
V:n valinta riippuu työkalun materiaalista, työkappaleen materiaalista, työstöolosuhteista jne. Leikkaustyökalun materiaali: Kova seos, V voi saavuttaa korkeamman arvon, yleensä yli 100 metriä minuutissa. Yleensä teriä ostettaessa annetaan tekniset parametrit: mitä materiaalia voidaan käsitellä ja kuinka paljon lineaarista nopeutta voidaan valita.
Pikateräs: V voi saavuttaa vain alemman arvon, joka ei yleensä ylitä 70 metriä minuutissa, ja useimmissa tapauksissa sen oletetaan olevan alle 20-30 metriä minuutissa. Työkappaleen materiaali: korkea kovuus, pieni V-arvo; Valurautaa, jonka arvo on pienempi V, voidaan käyttää kovasta seoksesta valmistettuihin leikkaustyökaluihin, joiden arvo on 70-80 metriä minuutissa; Vähähiilisen teräksen V voi olla yli 100 metriä minuutissa, kun taas ei-rautametallien V voi olla suurempi (100-200 metriä minuutissa). Karkaistu teräs, ruostumaton teräs, V tulee ottaa pienemmäksi. Käsittelyolosuhteet: karkea koneistus, ota pienempi arvo V:lle; Tarkkuustyöstö, ota suurempi arvo V:lle. Työstökoneiden, työkappaleiden ja leikkuutyökalujen jäykkyysjärjestelmä on huono, ja V pidetään alhaisena. Jos CNC-ohjelma käyttää S:tä karan nopeudena minuutissa, S tulee laskea työkappaleen halkaisijan ja leikkauslinjan nopeuden V perusteella: S (karan nopeus minuutissa)=V (leikkauslinjan nopeus) * 1000 /(3,1416 * työkappaleen halkaisija). Jos CNC-ohjelma käyttää vakiolinjan nopeutta, S voi käyttää suoraan leikkauslinjan nopeutta V (metriä/minuutti)
2) Syöttönopeus (syöttönopeus) F riippuu pääasiassa työkappaleen käsittelyn pinnan karheusvaatimuksista. Tarkkuustyöstössä pintavaatimukset ovat korkeat ja leikkausmäärää pidetään pienenä: 0.06-0.12mm/kara per kierros. Karkeatyöstössä on suositeltavaa käyttää suurempaa kokoa.
Se riippuu pääasiassa leikkaustyökalun lujuudesta, yleensä 0.3 tai enemmän. Kun leikkuutyökalun päätakakulma on suuri, työkalun lujuus on huono, eikä syöttömäärä voi olla liian suuri. Lisäksi tulee ottaa huomioon työstökoneen teho sekä työkappaleen ja työkalun jäykkyys. CNC-ohjelma käyttää kahta syöttöyksikköä: mm/minuutti ja mm/kara per kierros. Yllä käytetyt yksiköt ovat mm/kara per kierros. Jos käytetään mm/minuutti, se voidaan muuntaa kaavalla: syöttö per minuutti=syöttö per kierros * kara minuutissa
3) Tarkkuustyöstössä leikkaussyvyydeksi (leikkaussyvyydeksi) otetaan yleensä pienempi kuin 0,5 (sädearvo).
Karkeatyöstössä se määräytyy työkappaleen, leikkaustyökalun ja työstökoneen kunnon perusteella. Yleensä pienet sorvit (joiden suurin työstöhalkaisija on alle 400 mm) kääntävät 45 # terästä normalisoidussa tilassa, ja leikkaussyvyys radiaalisuunnassa ei yleensä ylitä 5 mm. Lisäksi on huomioitava, että jos sorvin karan nopeutta ohjataan tavallisella vaihtuvataajuisella nopeudensäädöllä, kun karan nopeus on hyvin alhainen (alle 100-200 rpm), moottorin lähtöteho laskee merkittävästi, ja Tällä kertaa leikkaussyvyys ja syöttömäärä voidaan saavuttaa vain hyvin pienessä määrin.
Kohtuullinen valikoima leikkaustyökaluja
Karkeassa sorvauksessa on valittava korkean lujuuden ja hyvän kestävyyden omaavat leikkaustyökalut, jotka täyttävät suuren takaleikkauksen ja suuren syötön vaatimukset karkeasorvauksen aikana.
Tarkkuustyöstössä on tarpeen valita erittäin tarkkoja ja kestäviä leikkuutyökaluja, jotta vaadittu työstötarkkuus voidaan varmistaa.
Työkalun vaihtoajan lyhentämiseksi ja työkalun kohdistamisen helpottamiseksi tulee käyttää koneellisesti kiinnitettyjä veitsiä ja koneella kiinnitettyjä teriä niin paljon kuin mahdollista.
Kohtuullinen kalustevalikoima
1. Yritä käyttää yleiskiinnittimiä työkappaleiden kiinnittämiseen ja vältä erikoiskiinnikkeiden käyttöä;
2. Osan paikannusviite on sama paikoitusvirheiden vähentämiseksi.
Koneistusreitin määrittäminen tarkoittaa työkalun liikerataa ja suuntaa suhteessa kappaleeseen CNC-työstökoneen työstöprosessin aikana.
1. Sen pitäisi pystyä varmistamaan koneistustarkkuus ja pinnan karheusvaatimukset;
2. Käsittelyreittiä tulee lyhentää niin paljon kuin mahdollista työkalun tyhjäkäyntiajan lyhentämiseksi. Tällä hetkellä koneistusreitin ja työstövaran välinen yhteys ei ole vielä laajalti käytössä CNC-sorveissa. Yleensä aihiolle, erityisesti sellaisille, joissa on taotut tai valetut kovat pintakerrokset, liiallinen tila tulee järjestää tavallisille sorveille käsittelyä varten.
Jos koneistukseen on tarpeen käyttää CNC-sorvia, tulee kiinnittää huomiota ohjelman joustavaan järjestelyyn. Kiinnikkeen asennuspisteet saavutetaan tällä hetkellä yhdistämällä hydrauliistukka ja hydraulipuristussylinteri vetotangon kautta. Hydrauliistukan kiinnityskohdat ovat seuraavat: irrota ensin kahvasta hydraulisylinterin mutteri, irrota vetoputki ja vedä se ulos karan takapäästä. Irrota sitten istukan kiinnitysruuvit kahvalla, jolloin istukka voidaan irrottaa.


