


Oletko oppinut asemointia ja kiinnitystä sekä koneistusta?
Erilaisia ratkaisuja kohdatessamme olemme havainneet, että aina tulee vastaan joitain paikannus- ja kiinnitysongelmia, joita ei esisuunnittelussa ole hyvin ratkaistu. Tällä tavalla innovatiivisimmatkin ratkaisut menettävät käytännön merkityksensä. Asennuksen ja kiinnityksen perustietojen ymmärtäminen voi pohjimmiltaan varmistaa valaisimen suunnittelun ja käsittelysuunnitelmien eheyden.
Paikannustieto
1, Työkappaleen sivulta kohdistamisen perusperiaate
Kun sijoitetaan työkappaleen, kuten tuen, sivulta, 3-pisteperiaate on perusperiaate. Tämä on sama periaate kuin tukielementti, joka tunnetaan nimellä 3-pisteperiaate, joka on johdettu periaatteesta määrittää taso kolmesta pisteestä, jotka eivät ole samalla suoralla. Neljästä pisteestä kolme voi määrittää kasvot, joten yhteensä neljä kasvoa voidaan määrittää. Kuitenkin riippumatta siitä, kuinka se sijaitsee, on melko vaikeaa tehdä neljäs piste samassa tasossa.
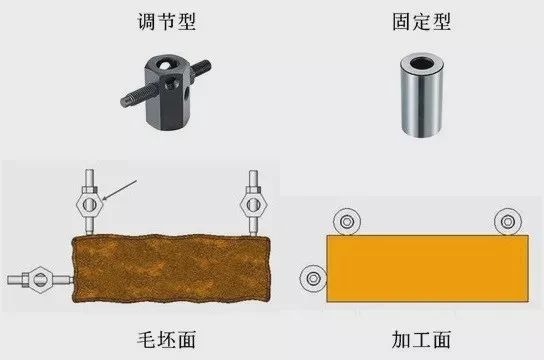
▲ Kolmen pisteen periaate
Esimerkiksi käytettäessä neljää kiinteän korkeuden paikanninta vain kolme pistettä tietyssä kohdassa voi koskettaa työkappaletta, ja mahdollisuus, että jäljelle jäävä neljäs piste ei kosketa työkappaletta, on edelleen suuri.
Joten paikanninta määritettäessä se perustuu yleensä kolmeen pisteeseen ja näiden kolmen pisteen välistä etäisyyttä tulee suurentaa niin paljon kuin mahdollista.
Lisäksi paikanninta määritettäessä on tarpeen vahvistaa etukäteen käytetyn käsittelykuorman suunta. Työstökuorman suunta, joka tunnetaan myös työkalunpitimen/työkalun kulkusuuntana, voi vaikuttaa suoraan työkappaleen kokonaistarkkuuteen konfiguroimalla syöttösuunnan päähän paikantimen.
Yleensä pulttityyppisiä säädettäviä paikantimia käytetään kohdistamiseen työkappaleen aihion pinnalle ja kiinteän tyyppisiä (työkappaleen kosketuspinnan maadoitus) paikantimia käytetään kohdistamiseen työkappaleen työstöpinnalle.
2, Työkappaleen reikien paikantamisen perusperiaatteet
Käytettäessä asennossa työkappaleen edellisessä prosessissa käsiteltyjä reikiä, on tarpeen käyttää paikoitustappeja, joissa on toleranssit. Yhdistämällä työkappaleen reiän tarkkuus tapin muodon tarkkuuteen ja sovitustoleranssin perusteella paikannustarkkuus voi täyttää todelliset vaatimukset.
Lisäksi käytettäessä paikoitustappia, toinen käyttää yleensä suoraa ja toinen timanttitappia. Tämä tekee työkappaleen kokoamisesta ja purkamisesta helpompaa, ja on harvinaista, että työkappale juuttuu tappiin.
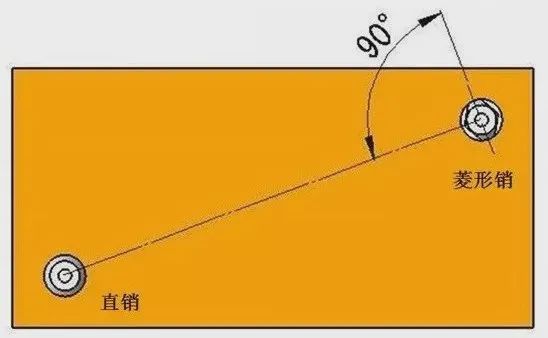
▲ Käytä tappia
Tietysti on myös mahdollista käyttää suoria tappeja molempiin tappeihin säätämällä sovitustoleranssia. Tarkempaan paikannukseen suora ja timanttitappi ovat yleensä tehokkaimpia.
Käytettäessä suoraa tappia ja timanttitappia timanttitapin konfiguraatiosuunta (kosketuskohdassa työkappaleen kanssa) on yleensä kohtisuorassa suoraa ja timanttitappia yhdistävään linjaan nähden 90 asteen kulmassa. Tämä konfigurointimenetelmä on tarkoitettu kulma-asemointiin (työkappaleen pyörimissuuntaan).
Aiheeseen liittyvää tietämystä puristimista
1, Kiinnityslaitteiden luokitus
Puristussuunnan mukaan se jaetaan yleensä seuraaviin luokkiin:
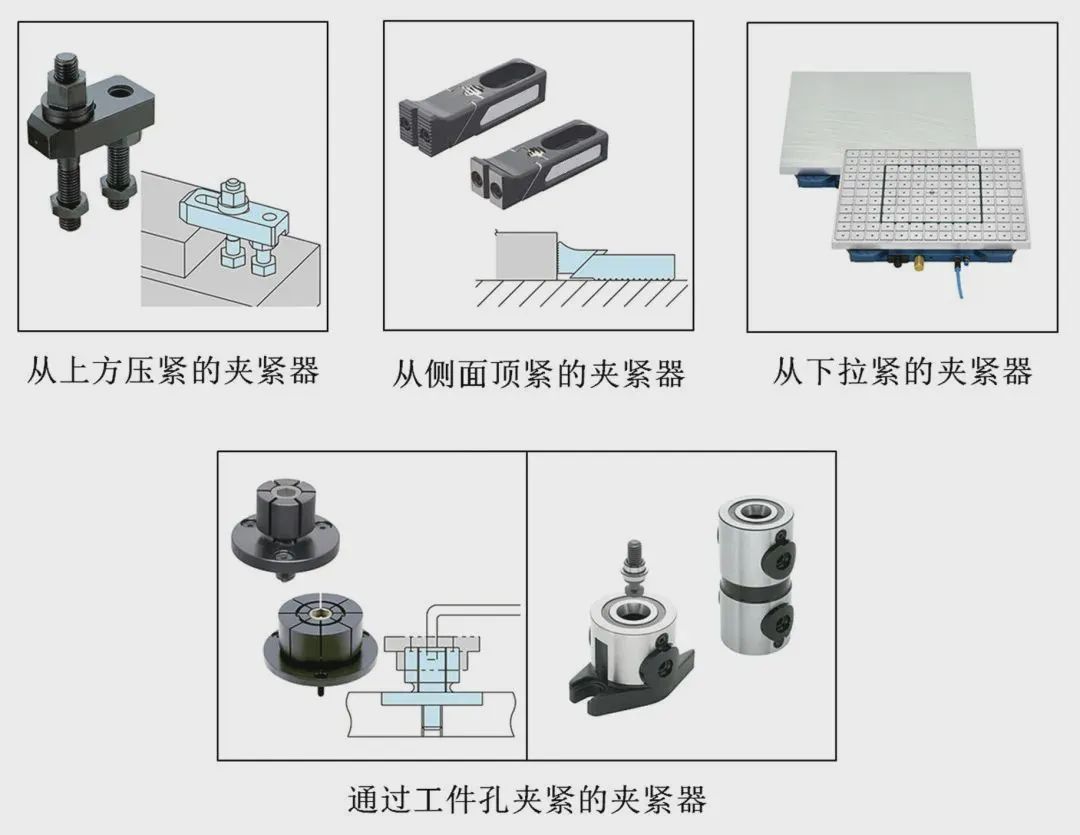
Seuraavaksi tarkastellaan erilaisten puristimien ominaisuuksia.
1. Puristuslaite ylhäältä painettuna
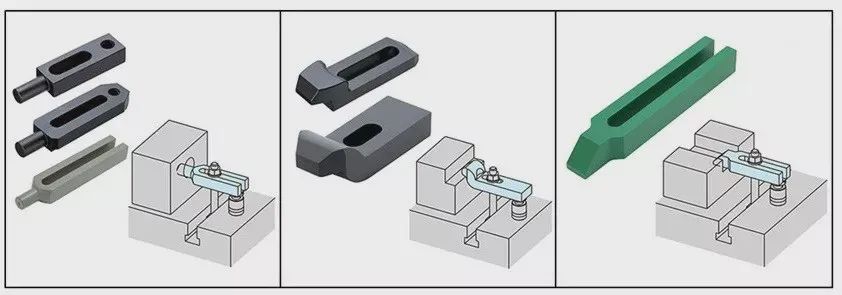
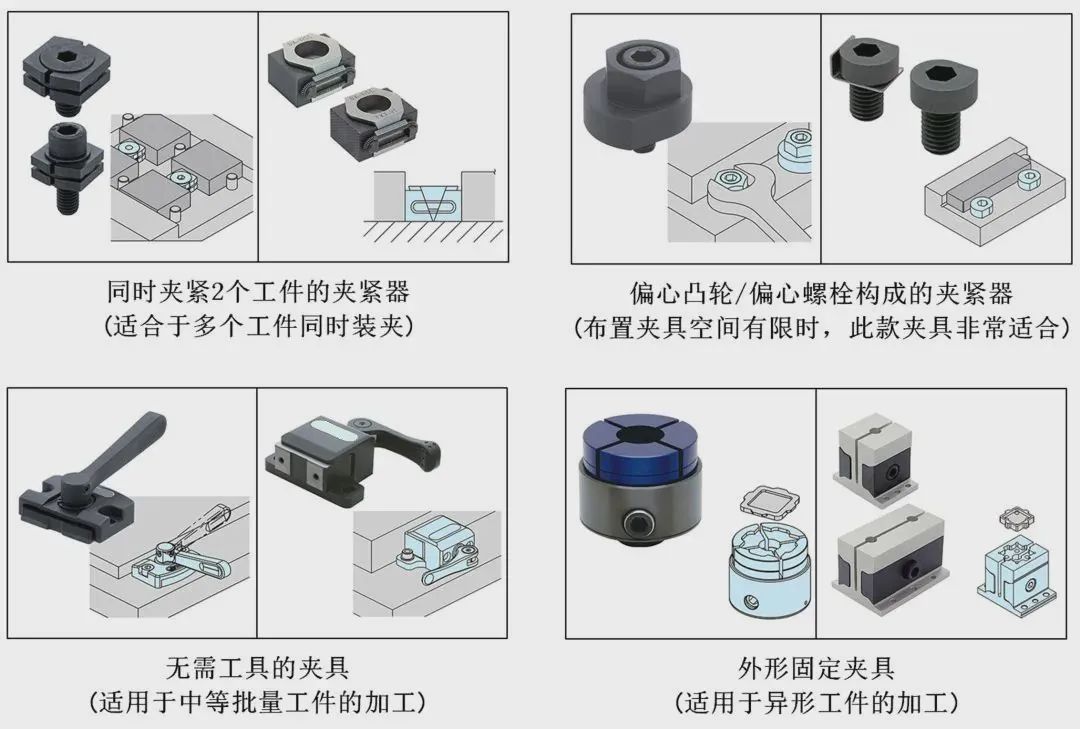
Työkappaletta ylhäältä puristavalla kiinnityslaitteella on vähiten muodonmuutoksia puristuksen aikana ja se on vakain työkappaleen käsittelyn aikana. Siksi yleensä ensimmäinen harkinta on kiinnittää työkappale ylhäältä. Yleisin kiinnike työkappaleen yläpuolelta puristamiseen on manuaalinen mekaaninen kiinnike. Esimerkiksi seuraavaa kaaviota kutsutaan "mäntylehtityyppiseksi" puristimeksi. Puristuslaitetta, joka koostuu painelevystä, kaksipäisistä pulteista, tunkista ja mutterista, kutsutaan "irtolehtityyppiseksi" kiinnityslaitteeksi.
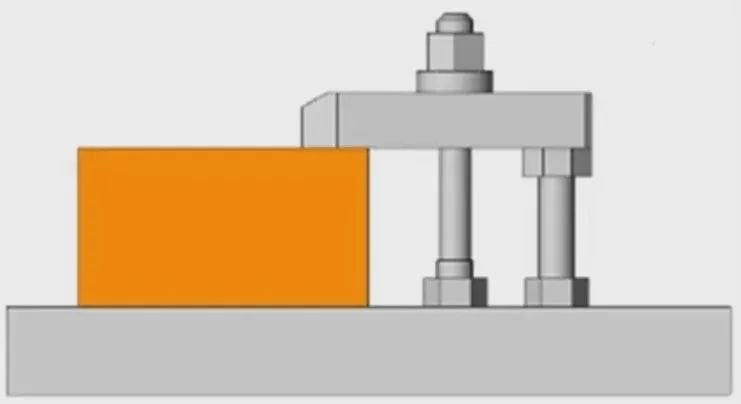
Lisäksi voidaan valita eri muotoisia painelevyjä työkappaleen muodon mukaan, jotka vastaavat työkappaleen eri muotoja.
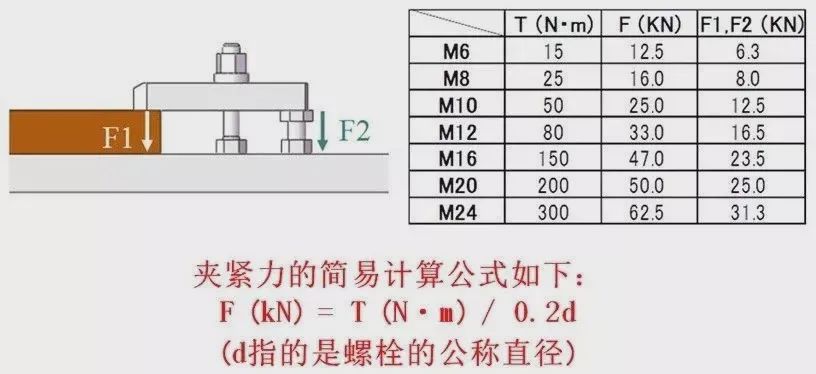
Männynlehtipuristimen vääntömomentin ja puristusvoiman välinen suhde puristuksen aikana voidaan laskea pultin työntövoimalla.
Irtolehtityyppisen puristimen lisäksi on olemassa myös samanlaisia puristimia työkappaleen yläpuolelta kiinnittämiseen.
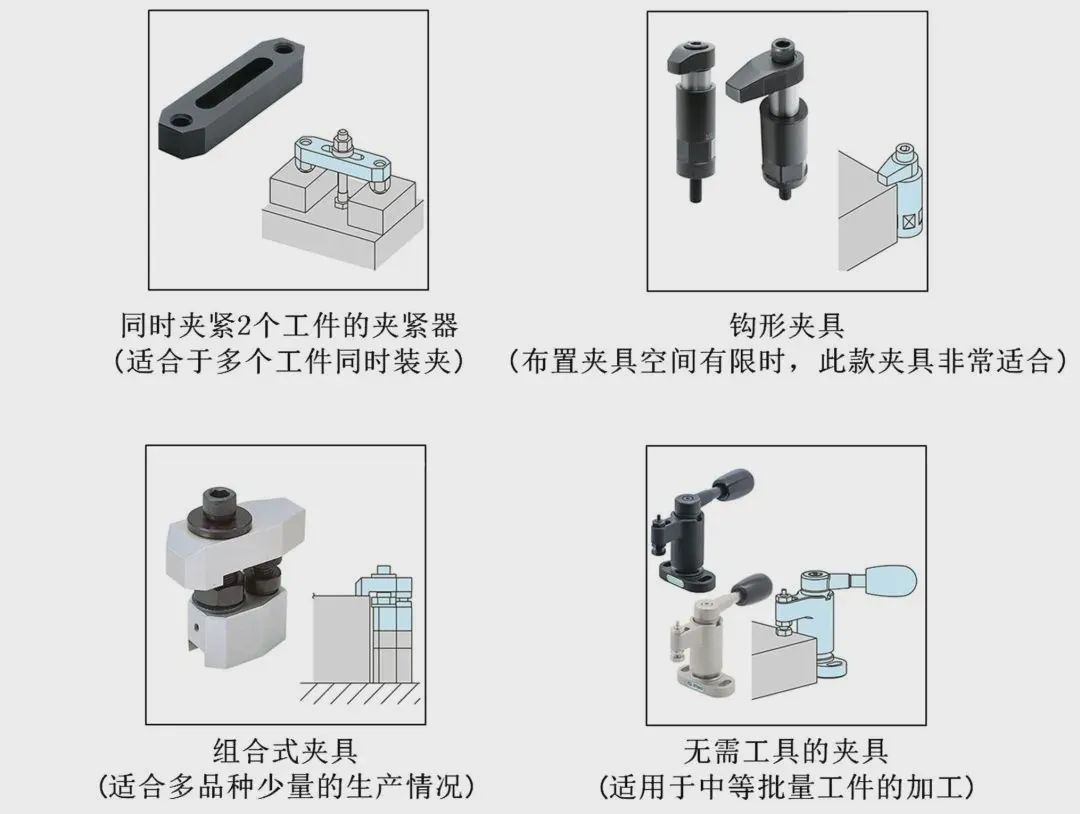
2. Kiinnityslaite kiinnitystä varten sivulta
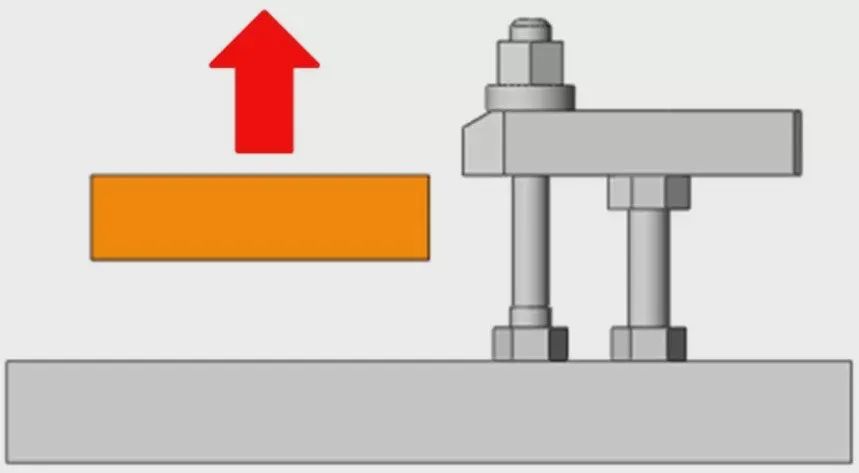
Alunperin kiinnitysmenetelmä työkappaleen kiinnittämiseksi ylhäältä on vakain tarkkuus ja työkappaleen pienin työstökuormitus. Erilaisissa tilanteissa, joissa työstämistä vaaditaan työkappaleen yläpuolelta tai kiinnitys ylhäältä ei kuitenkaan ole kovin sopivaa, mikä tekee työkappaleen yläpuolelta kiinnittämisen mahdottomaksi, on mahdollista valita kiinnitys työkappaleen sivulta. Kun työkappaletta kiinnitetään sivulta, se synnyttää kuitenkin ylöspäin suuntautuvan voiman ja kuinka tämä voima poistetaan, on kiinnitettävää kiinnitystä suunniteltaessa otettava huomioon.
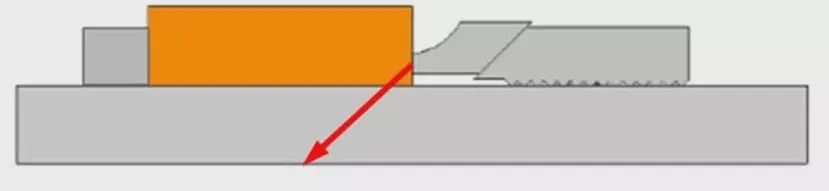
Sivulta puristavilla kiinnityslaitteilla on myös alaspäin suuntautuva voima, kun ne tuottavat työntövoimaa sivulta, kuten yllä olevassa kuvassa näkyy. Tämäntyyppinen kiinnitys voi tehokkaasti estää työkappaleen kellumisen.
Myös sivulta kiinnittämistä varten on samanlaisia puristimia.
3. Kiinnitä työkappale tiukasti alasvetoasennosta
Ohutlevytyökappaleen yläpintaa käsiteltäessä sitä ei vain voi puristaa ylhäältä, vaan sitä on myös kohtuutonta painaa sivulta. Ainoa järkevä kiinnitystapa on kiristää työkappale alhaalta. Kun työkappaletta kiristetään alhaalta, jos se on rautamateriaalia, voidaan yleensä käyttää magneettipuristinta. Käytettäessä ei-rautametallisia työkappaleita, niiden kiristämiseen voidaan yleensä käyttää tyhjiöimukuppeja.
Kahdessa yllä olevassa tapauksessa puristusvoima on suoraan verrannollinen työkappaleen ja magneetin tai alipaineimukupin väliseen kosketuspintaan. Jos työstökuormitus on liian suuri pieniä työkappaleita käsiteltäessä, koneistusvaikutus ei ole ihanteellinen.
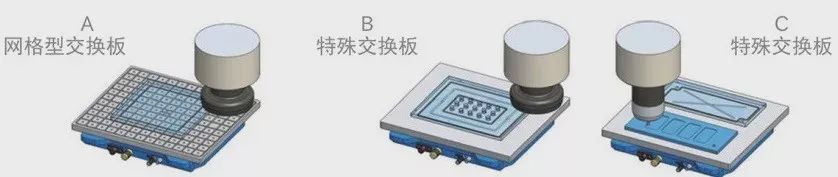
Lisäksi magneetteja tai imukuppeja käytettäessä magneetin ja imukupin välinen kosketuspinta on tasoitettava tietyssä määrin, jotta sitä voidaan käyttää turvallisesti ja normaalisti.
4. Kiinnityslaite reikäkiinnityksellä
Käytettäessä 5-akselin työstökonetta usean pinnan samanaikaiseen käsittelyyn tai muottikäsittelyyn, jotta vältetään kiinnikkeiden ja työkalujen vaikutus käsittelyyn, on yleensä tarkoituksenmukaisempaa käyttää reiän kiinnitystä. Verrattuna työkappaleen ylhäältä ja sivulta tapahtuvaan kiinnitykseen, reikäkiinnitys aiheuttaa vähemmän kuormitusta työkappaleeseen ja voi tehokkaasti muotoilla sitä.
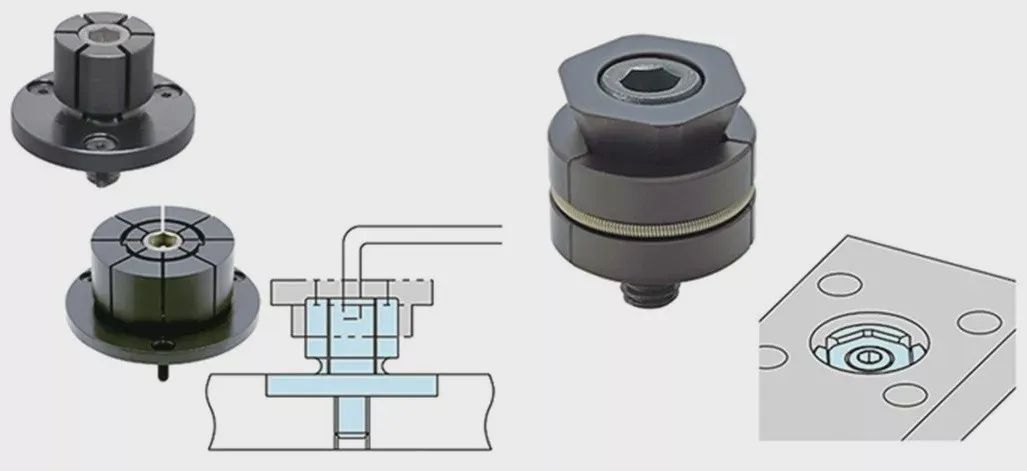
▲ Käytä reikiä suoraa käsittelyä varten
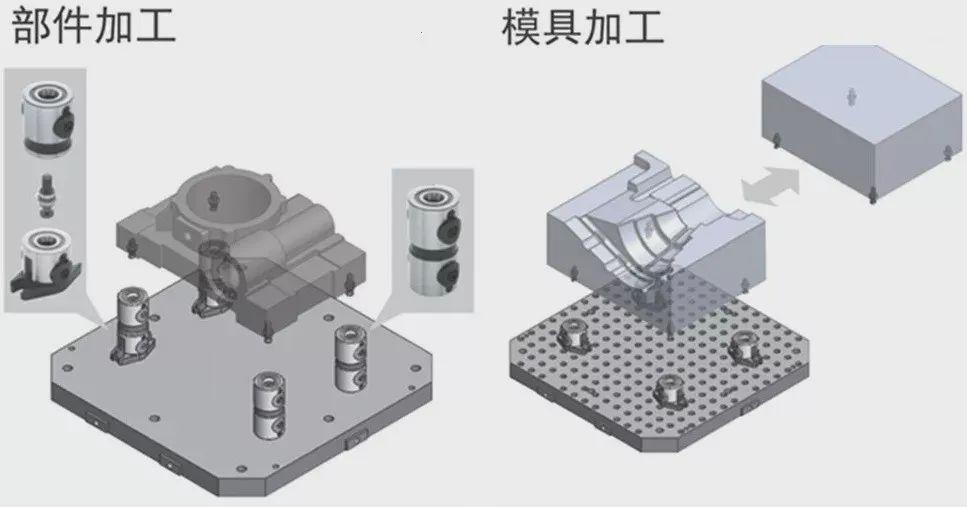
▲ Aseta vetotapit kiinnitystä varten
2, Esikiinnitys
Yllä oleva koskee pääasiassa työkappaleen kiinnitykseen tarkoitettuja kiinnikkeitä, ja se on myös ratkaisevan tärkeää käytettävyyden parantamiseksi ja esipuristuksen käytön tehostamiseksi. Kun työkappale asetetaan pystysuoraan alustalle, työkappale putoaa painovoiman vaikutuksesta. Tässä vaiheessa on välttämätöntä käyttää tarttujaa samalla, kun pidät työkappaletta käsin painettuna.
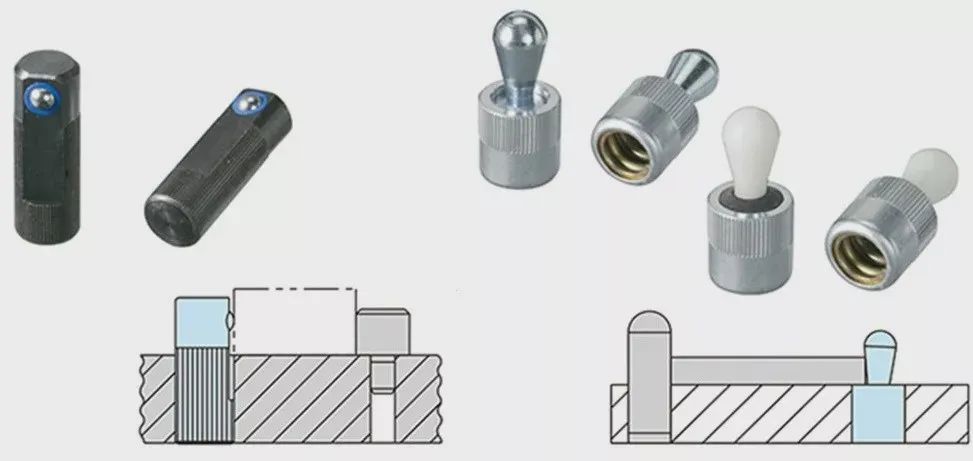
▲ Esikiinnitys
Jos työkappale on painava tai kun useita kappaleita kiinnitetään samanaikaisesti, käytettävyys heikkenee huomattavasti ja myös kiinnitysaika on pitkä. Tässä vaiheessa tämän jousityyppisen esipuristustuotteen käyttö voi mahdollistaa työkappaleen käyttämisen puristin paikallaan, mikä parantaa huomattavasti käytettävyyttä ja lyhentää työkappaleen kiinnitysaikaa.
3, Varotoimet puristimia valittaessa
Käytettäessä useita erityyppisiä puristimia samassa telineessä, kiristykseen ja löysäämiseen käytettyjen työkalujen on oltava yhdenmukaisia. Esimerkiksi, kuten vasemmalla olevassa kuvassa näkyy, käytettäessä useita työkaluavaimia kiinnitysoperaatioissa, käyttäjän kokonaistaakka kasvaa ja myös työkappaleen kokonaiskiristysaika pitenee. Esimerkiksi oikealla olevassa kuvassa yhdistä työkalun jakoavaimen ja pultin koko helpottaaksesi paikan päällä käyttämistä.
▲ Työkappaleen kiinnityskelpoisuus
Lisäksi kiinnityslaitetta konfiguroitaessa on otettava huomioon työkappaleen kiinnityksen toimivuus mahdollisimman paljon. Jos työkappaletta on kallistettava kiinnityksen aikana, sen käyttö on hankalaa. Suunniteltaessa kalusteita ja kalusteita on välttämätöntä välttää tämä tilanne.


