


Kuinka monta yleistä pintakäsittelymenetelmää tiedät?
Pintakäsittely on prosessimenetelmä, jossa alustamateriaalin pinnalle muodostetaan keinotekoisesti pintakerros, jolla on erilaiset mekaaniset, fysikaaliset ja kemialliset ominaisuudet kuin alustalla. Pintakäsittelyn tarkoituksena on täyttää tuotteen korroosionkestävyyden, kulutuskestävyyden, koristelun tai muun tuotteen erityistoiminnon vaatimukset. Tänään jaamme joitain yleisiä pintakäsittelymenetelmiä ja katsomme kuinka monta tiedät~
1, kiillotus
Kiillotus tarkoittaa prosessia, jossa käytetään mekaanisia, kemiallisia tai sähkökemiallisia voimia työkappaleen pinnan karheuden vähentämiseksi kirkkaan ja tasaisen pinnan saamiseksi. Se on prosessi, jossa työkappaleen pintaa muokataan käyttämällä kiillotustyökaluja ja hankaavia hiukkasia tai muita kiillotusaineita. Kiillotus ei voi parantaa työkappaleen mitta- tai geometrista tarkkuutta, vaan sillä pyritään pikemminkin tasaiseen pintaan tai peilikiiltoon, jota joskus käytetään myös kiillon poistamiseen (sammuminen). Yleensä kiillotuspyöriä käytetään kiillotustyökaluina. Kiillotuspyörät valmistetaan yleensä pinoamalla useita kerroksia kangasta, huopaa tai nahkaa, ja metalliset pyöreät levyt on kiinnitetty molemmille puolille. Pyörän reuna on päällystetty kiillotusaineella, joka on tasaisesti sekoitettu mikrohioma-aineeseen ja rasvaan. Kiillotuksen aikana nopeasti pyörivä kiillotuslaikka (kehänopeus yli 20 metriä/sekunnissa) painaa työkappaletta vasten, jolloin hioma-aine rullaa ja leikkaa hieman työkappaleen pinnalla, jolloin saadaan kirkas työstöpinta. Pinnan karheus voi yleensä olla Ra0.63-0.01 mikrometriä; Käytettäessä ei-rasvaisia mattapintaisia kiillotusaineita, kirkas pinta voidaan himmentää ulkonäön parantamiseksi. Eri kiillotusprosesseihin: karkea kiillotus (peruskiillotusprosessi), välikiillotus (tarkkuustyöstöprosessi) ja tarkkuuskiillotus (kiillotusprosessi), sopivien kiillotuspyörien valinnalla voidaan saavuttaa paras kiillotusvaikutus ja parantaa kiillotustehokkuutta.
2, hiekkapuhallus
Prosessi alustan pinnan puhdistamiseen ja karhentamiseen hyödyntäen nopean hiekkavirran vaikutusta. Paineilmaa käyttämällä muodostetaan nopea suihkusuihku, joka suihkuttaa materiaaleja (kuparimalmihiekka, kvartsihiekka, timanttihiekka, rautahiekka, Hainan hiekka) suurella nopeudella käsiteltävän työkappaleen pinnalle aiheuttaen muutoksia työkappaleen ulkopinnan ulkonäössä tai muodossa. Hioma-aineiden isku- ja leikkausvaikutuksista työkappaleen pintaan työkappaleen pinta saavuttaa tietyn puhtausasteen ja erilaisen karheuden, mikä parantaa työkappaleen pinnan mekaanisia ominaisuuksia, Siksi työkappaleen väsymiskestävyys paranee, tarttuvuus se ja pinnoite lisääntyvät, pinnoitteen kestävyys pidentyy ja siitä on hyötyä myös pinnoitteen tasoittamiselle ja koristelulle.

III langanveto
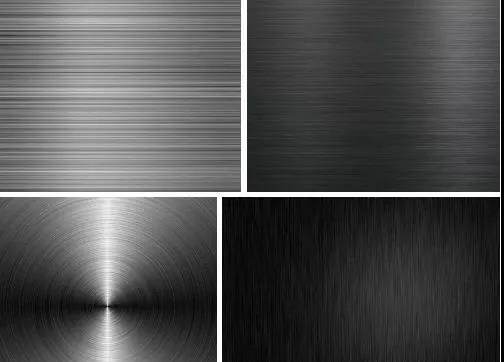
Se on pintakäsittelymenetelmä, joka muodostaa viivoja työkappaleiden pintaan hiomalla tuotteita koristeellisten vaikutusten aikaansaamiseksi. Piirustuksen jälkeisten eri kuvioiden mukaan se voidaan jakaa: suora piirustus, epäsäännöllinen piirustus, aaltoilu ja spiraaliveto. Pintalanganvetokäsittely on pintakäsittelymenetelmä, joka muodostaa viivoja työkappaleiden pintaan hiomalla tuotteita koristeellisten vaikutusten aikaansaamiseksi. Pintalanganvetokäsittelyn kyky heijastaa metallimateriaalien rakennetta on saavuttanut kasvavan suosion ja laajan käytön käyttäjien keskuudessa.
4, anodisointi
Elektrolyyttinen hapetusprosessi, jossa alumiinin ja alumiiniseosten pinta tyypillisesti muunnetaan oksidikalvokerrokseksi, jolla on suojaavia, koristeellisia ja muita toiminnallisia ominaisuuksia. Tästä määritelmästä alkaen alumiinin anodisointi sisältää vain eloksoidun kalvon muodostamisprosessin. Käyttämällä metalli- tai seoskomponentteja anodeina niiden pinnalle muodostuu oksidikalvo elektrolyysillä. Metallioksidikalvot muuttavat pinnan tilaa ja ominaisuuksia, kuten pinnan värjäytymistä, parantavat korroosionkestävyyttä, lisäävät kulutuskestävyyttä ja kovuutta sekä suojaavat metallipintaa. Esimerkiksi alumiinin anodisointiin kuuluu alumiinin ja sen seosten sijoittaminen vastaaviin elektrolyytteihin (kuten rikkihappo, kromihappo, oksaalihappo jne.) anodeina ja elektrolyysin suorittaminen tietyissä olosuhteissa ja ulkoisella virralla. Anodisoitu alumiini tai sen seokset hapetetaan muodostaen pinnalle ohuen alumiinioksidikerroksen, jonka paksuus on 5-30 mikronia. Kova eloksoitu oksidikalvo voi saavuttaa 25-150 mikronia. Anodisoitu alumiini tai sen seokset parantavat niiden kovuutta ja kulutuskestävyyttä saavuttaen 250-500 kilogrammaa neliömillimetriä kohti. Niillä on hyvä lämmönkestävyys, korkea sulamispiste 2320K koville eloksoiduille oksidikalvoille, erinomaiset eristysominaisuudet ja jopa 2000 V:n läpilyöntijännitteen kestävyys, mikä parantaa niiden korroosionkestävyyttä ω= 0.03 NaCl-suolasuihke ei syöpy. tuhansia tunteja. Ohut oksidikalvo sisältää suuren määrän mikrohuokosia, jotka voivat adsorboida erilaisia voiteluaineita ja soveltuvat moottorin sylintereiden tai muiden kulutusta kestävien osien valmistukseen; Kalvon mikrohuokosilla on vahva adsorptiokyky ja ne voidaan värjätä erilaisiin kauniisiin ja eloisiin väreihin. Ei-rautametallit tai niiden seokset (kuten alumiini, magnesium ja niiden seokset) voidaan käsitellä anodisaatiolla, jota käytetään laajalti mekaanisissa osissa, lentokoneiden ja autojen komponenteissa, tarkkuusinstrumenteissa ja radiolaitteissa, päivittäisissä tarpeissa ja rakennusten sisustamisessa. Yleisesti ottaen anodi on valmistettu alumiinista tai alumiiniseoksesta, kun taas katodi on valmistettu lyijylevystä. Alumiini- ja lyijylevyt asetetaan yhteen vesiliuokseen, joka sisältää rikkihappoa, oksaalihappoa, kromihappoa jne., elektrolyysiä varten oksidikalvon muodostamiseksi alumiini- ja lyijylevyjen pinnalle. Näistä hapoista yleisin on anodinen hapetus rikkihapolla.
prosessin kulku
Yksiväriset ja gradienttivärit: kiillotus/hiekkapuhallus/piirustus → rasvanpoisto → anodisointi → neutralointi → värjäys → tiivistys → kuivaus
Kaksivärinen: ① Kiillotus/hiekkapuhallus/veto → rasvanpoisto → suojaus → anodisointi 1 → anodisointi 2 → tiivistys → kuivaus
② Kiillotus/hiekkapuhallus/piirustus → rasvanpoisto → anodisointi 1 → laserkaiverrus → anodisointi 2 → tiivistys → kuivaus
Tekniset ominaisuudet
1. Lisää voimaa,
2. Käytä mitä tahansa väriä paitsi valkoista.
3. Toteuta nikkelitön tiivistys, joka täyttää nikkelittömät vaatimukset sellaisissa maissa kuin Euroopassa ja Yhdysvalloissa.
5, elektroforeesi
Prosessi on jaettu anodiseen elektroforeesiin ja katodiseen elektroforeesiin. Jos pinnoitehiukkaset ovat negatiivisesti varautuneita ja työkappale on anodi, pinnoitehiukkaset keräävät työkappaleeseen kalvon sähkökentän voiman vaikutuksesta, jota kutsutaan anodiseksi elektroforeesiksi; Päinvastoin, jos pinnoitehiukkaset ovat positiivisesti varautuneita ja työkappale on katodi, pinnoitehiukkasten kerrostumista työkappaleeseen kutsutaan katodiseksi elektroforeesiksi.
Anodisen elektroforeesin yleinen prosessikulku on seuraava: työkappaleen esikäsittely (rasvanpoisto → kuumavesipesu → ruosteenpoisto → kylmävesipesu → fosfatointi → kuumavesipesu → passivointi) → anodinen elektroforeesi → työkappaleen jälkikäsittely ( pesu puhtaalla vedellä → kuivaus).
1. Poista öljy. Liuos on yleensä kuuma alkalinen kemiallinen rasvanpoistoliuos, jonka lämpötila on 60 astetta (höyrykuumennus) ja aikaa noin 20 minuuttia.
2. Kuumavesipesu. Lämpötila 60 astetta (höyrylämmitys), aika 2 minuuttia.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 pistettä; Lisää 1,5 % puhdistusainetta; Pese huoneenlämmössä 10-20 minuuttia.
4. Pese kylmällä vedellä. Pese juoksevalla kylmällä vedellä 1 minuutin ajan.
5. Fosfatisointi. Käyttämällä keskilämpötilaista fosfatointia (fosfatointi 60 asteessa 10 minuuttia) fosfatointiliuosta voidaan käyttää kaupallisesti saatavana valmiina tuotteena.
Yllä oleva prosessi voidaan myös korvata hiekkapuhalluksella → vesipesulla.
6. Passivointi. Käytä lääkkeitä, jotka ovat yhteensopivia fosfatointiliuoksen (fosfatointiliuosta myyvän valmistajan toimittaman) kanssa ja anna sen olla huoneenlämmössä 1-2 minuuttia.
7. Anodinen elektroforeesi. Elektrolyyttikoostumus: H08-1 musta elektroforeettinen maali, kiintoainemassaosuus 9 % -12%, tislatun veden massaosuus 88 % -91%. Jännite: (70 ± 10) V; Aika: 2-2,5 minuuttia; Maalin lämpötila: 15-35 astetta ; Maaliliuoksen pH-arvo: 8-8.5. Muista katkaista virta, kun työkappale tulee uraan tai poistuu siitä. Elektroforeesiprosessin aikana virta pienenee vähitellen maalikalvon paksuuntuessa.
8. Pese puhtaalla vedellä. Pese juoksevalla kylmällä vedellä.
9. Kuivaus. Paista uunissa (165 ± 5) asteen lämpötilassa 40-60 minuuttia.

VI PVD
PVD on lyhenne sanoista Physical Vapor Deposition, joka viittaa pienjännite- ja suurvirtakaaripurkaustekniikan käyttöön tyhjiöolosuhteissa. Kaasupurkausta käytetään kohdemateriaalin haihduttamiseen ja sekä haihtuneen aineen että kaasun ionisointiin. Sähkökentän kiihdytysvaikutusta käytetään höyrystyneen aineen ja sen reaktiotuotteiden kerrostamiseen työkappaleeseen. Fysikaalisella höyrypinnoitustekniikalla on yksinkertainen prosessi, se parantaa ympäristöä, on saasteeton, kuluttaa vähemmän materiaaleja, muodostaa tasaisen ja tiheän kalvon ja sillä on vahva tarttuvuus alustaan. Tätä tekniikkaa käytetään laajalti ilmailu-, elektroniikka-, optiikka-, kone-, rakennus-, kevytteollisuus-, metallurgia-, materiaali- ja muilla aloilla. Se voi valmistaa kalvokerroksia, joilla on sellaisia ominaisuuksia kuin kulutuskestävyys, korroosionkestävyys, koristelu, johtavuus, eristys, valonjohtavuus, pietsosähköisyys, magnetismi, voitelu, suprajohtavuus jne.
7, Galvanointi
Galvanointi on prosessi, jossa pinnoitetaan ohut kerros muita metalleja tai metalliseoksia tietyille metallipinnoille käyttäen elektrolyysiperiaatetta. Se on prosessi, jossa metallikalvo kiinnitetään elektrolyysin avulla metallin tai muiden materiaalikomponenttien pintaan, mikä estää metallin hapettumista (kuten ruostetta), parantaa kulutuskestävyyttä, johtavuutta, heijastavuutta, korroosionkestävyyttä (kuten kuparisulfaattia) ja parantaa estetiikkaa. Myös monien kolikoiden ulkokerros on galvanoitu.
8, Etsaus
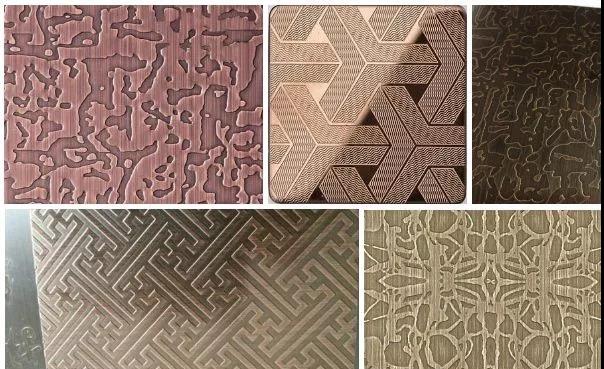
Yleisesti kutsuttu etsaus, joka tunnetaan myös nimellä fotokemiallinen etsaus, viittaa suojakalvon poistamiseen syövytettävältä alueelta valotuslevyn valmistuksen ja kehittämisen jälkeen sekä kosketukseen kemiallisen liuoksen kanssa etsauksen aikana liukenemiskorroosion vaikutuksen saavuttamiseksi. kovera kupera tai ontto muodostava vaikutus.
Prosessin kulku:
Valotusmenetelmä: Grafiikoiden mukaan suunnittelu määrittää materiaalin valmistelun, materiaalin valmistelun, materiaalin puhdistuksen, kuivauksen, kalvon levittämisen tai pinnoituksen, kuivauksen, valotuksen, kehityksen, kuivauksen, etsauksen, kalvon poiston koon ja OK
Silkkipainatusmenetelmä: leikkaus → levyn puhdistus (ruostumaton teräs ja muut metallimateriaalit) → silkkipainatus → etsaus → delaminaatio → OK
9, Spray pinnoite
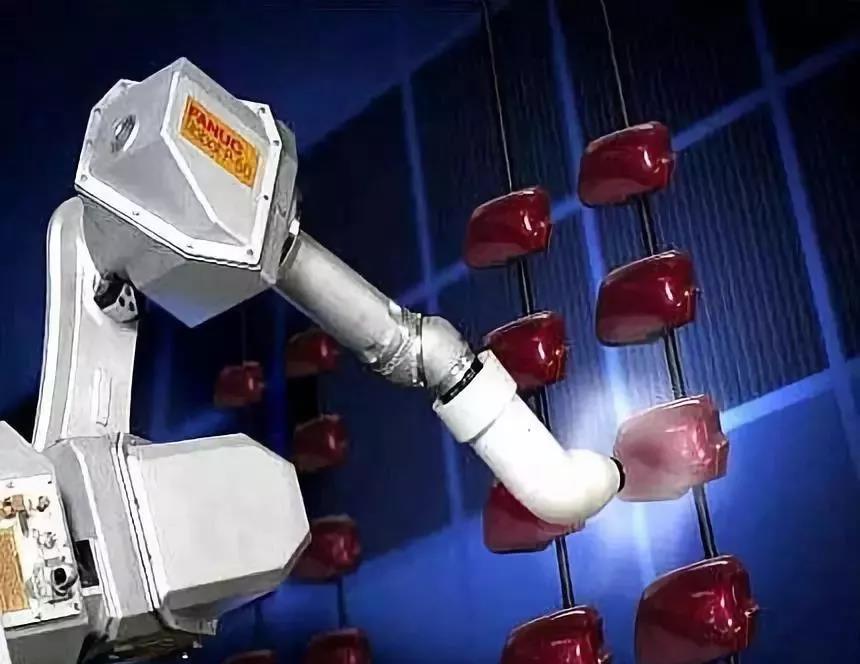
Ruiskupinnoitus on pinnoitusmenetelmä, jossa ruiskupistoolia tai kiekkosumutinta käytetään paineen tai keskipakovoiman avulla hajoamaan tasalaatuisiksi ja hienoiksi pisaroiksi ja levittämään ne pinnoitetun esineen pinnalle. Se voidaan jakaa ilmaruiskutukseen, ilmattomaan ruiskutukseen, sähköstaattiseen ruiskutukseen ja erilaisiin edellä mainittujen perusruiskutusmuotojen johdannaismenetelmiin, kuten suurvirtaus matalapaineruiskutus, lämpöruiskutus, automaattinen ruiskutus, moniryhmäruiskutus jne. Ruiskutustoiminto on korkea tuotantotehokkuus ja soveltuu manuaaliseen käyttöön ja teollisuusautomaatiotuotantoon. Sitä käytetään laajalti laitteistoissa, muoveissa, huonekaluissa, sotateollisuudessa, laivoissa ja muilla aloilla. Se on yleisin pinnoitusmenetelmä nykyään; Ruiskutus vaatii pölyttömän konepajan, jonka ympäristövaatimukset vaihtelevat miljoonasta sataan tasoon. Ruiskutuslaitteet sisältävät ruiskupistoolin, ruiskumaalaushuoneen, maalin syöttöhuoneen, kovetusuunin/kuivausuunin, ruiskutustyökappaleen kuljetuslaitteet, huurteenpoisto- ja jätevedenkäsittelylaitteet sekä pakokaasujen käsittelylaitteet. Suuren virtauksen ja alhaisen paineen sumutusruiskutus johtaa alhaiseen sumutuspaineeseen ja alhaiseen ilmasuihkun nopeuteen. Alhainen sumutettavan pinnoitteen toimintanopeus parantaa tilannetta, jossa pinnoite pomppii pois pinnoitetun kohteen pinnalta. Maalausaste on nostettu 30 %:sta 40 %:iin tavallisesta ilmaruiskusta 65 %:iin 85 %:iin. Suihkuta pinnoite nahan pinnalle ruiskupistoolilla tai ruiskukoneella vaalealla nahkaviimeistelyllä.
10, Laserkaiverrus
Tunnetaan myös nimellä laserkaiverrus tai lasermerkintä, se on pintakäsittelyprosessi, joka käyttää optisia periaatteita.
Laserin polttopisteessä lähettämän korkean intensiteetin fokusoidun lasersäteen käyttäminen Merkinnän vaikutus on paljastaa syviä aineita pinta-aineiden haihtumisen kautta tai aiheuttaa kemiallisia ja fysikaalisia muutoksia pinta-aineissa valoenergian avulla tai palaa pois. joitain aineita valoenergian avulla ja "kaivertaa" ne tai polttaa jotkin aineet pois valoenergian avulla ja näyttää halutun syövytetyn grafiikan ja tekstin.


