


【 Valmistustekniikka 】 Jyrsimien valinta monimutkaisissa koneistusolosuhteissa
Leikkaustyöstössä koneistuksen laadun ja toistuvan tarkkuuden maksimoimiseksi on välttämätöntä valita ja määrittää oikein sopivat leikkaustyökalut. Joissakin haastavissa ja vaikeissa koneistuksissa leikkuutyökalujen valinta on erityisen tärkeää.
Nopea työkalurata
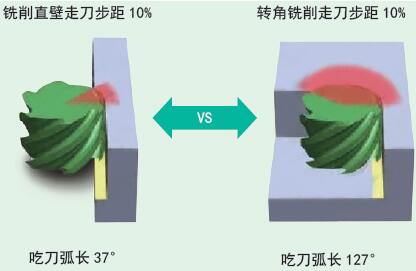
CAD/CAM-järjestelmä saavuttaa erittäin suuren leikkaustarkkuuden säätämällä tarkasti leikkauskaaren pituutta nopealla sykloidisella työkaluradalla. Kun jyrsin leikkaa kulmaan tai muihin monimutkaisiin geometrisiin muotoihin, leikkausmäärä ei kasva. Hyödyntämään tätä teknologista kehitystä täysimääräisesti työkalujen valmistajat ovat suunnitelleet ja kehittäneet edistyksellisiä halkaisijaltaan pieniä jyrsimiä. Pienen halkaisijan omaavat jyrsimet voivat leikata enemmän työkappaleen materiaaleja aikayksikössä ja saavuttaa korkeammat metallinpoistonopeudet käyttämällä nopeita työkaluratoja.
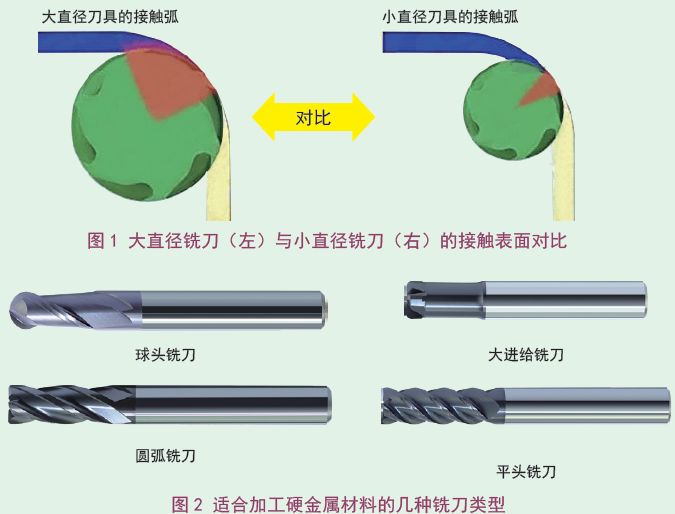
Koneistuksen aikana liiallinen kosketus työkalun ja työkappaleen pinnan välillä voi helposti johtaa työkalun rikkoutumiseen. Tehokas peukalosääntö on käyttää jyrsintä, jonka halkaisija on noin 1/2 työkappaleen kapeimmasta kohdasta. Kun jyrsimen säde on pienempi kuin työkappaleen kapein kohta, työkalulla on tilaa liikkua vasemmalle ja oikealle ja saadaan pienin leikkauskulma. Jyrsimet voivat käyttää enemmän leikkaussärmiä ja suurempia syöttönopeuksia. Lisäksi käytettäessä jyrsintä, jonka halkaisija on 1/2 työkappaleen kapeimmasta kohdasta, voidaan säilyttää pienempi leikkauskulma, joka ei kasva työkalua käännettäessä.
Työstökoneen jäykkyys auttaa myös määrittämään käytettävän työkalun koon. Esimerkiksi leikattaessa 40 asteen työstökoneella jyrsimen halkaisijan tulee yleensä olla alle 12,7 mm. Halkaisijaltaan suurempien jyrsimien käyttö voi tuottaa merkittäviä leikkausvoimia, jotka voivat ylittää koneen kantokyvyn, mikä johtaa tärinään, muodonmuutokseen, pinnan tasaisuuden heikkenemiseen ja työkalun käyttöiän lyhenemiseen.
Käytettäessä uudempaa nopeaa työkalurataa jyrsimen kulman aiheuttama ääni ei eroa suoran leikkaamisen äänistä. Jyrsimen tuottama ääni leikkausprosessin aikana on sama, mikä osoittaa, että se ei ole altistunut merkittäville lämpö- ja mekaanisille vaikutuksille. Jyrsimestä kuuluu terävä viheltävä ääni joka kerta, kun se kääntyy tai leikkaa nurkkaan, mikä osoittaa, että jyrsimen halkaisijan kokoa voi olla tarpeen pienentää leikkauskulman pienentämiseksi. Leikkauksen tuottama ääni pysyy ennallaan, mikä osoittaa, että jyrsimen kantama leikkauspaine on tasainen ja tasainen, eikä se vaihtele ylös ja alas työkappaleen geometrisen muodon muuttuessa, koska sen leikkauskulma pysyy vakiona.
Kapeiden osien jyrsintä
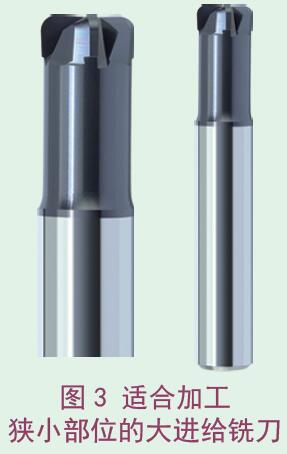
Suurisyöttöiset jyrsimet soveltuvat kapeiden osien jyrsimiseen ja voivat tuottaa lastun ohennusvaikutuksia, jolloin ne voivat suorittaa jyrsinnän suuremmilla syöttönopeuksilla.
Kierrejyrsintäreikien ja jyrsintälevyjen työstyksessä työkalu joutuu väistämättä kosketukseen työstöpinnan kanssa. Suurisyöttöisen jyrsimen käyttö voi kuitenkin minimoida pintakosketuksen työkappaleen kanssa, mikä vähentää leikkauslämpöä ja työkalun muodonmuutoksia.
Näissä kahdessa koneistustyypissä suurisyöttöinen jyrsin on yleensä puolisuljetussa tilassa leikkauksen aikana. Siksi säteittäisen leikkausaskeleen tulee olla 25 % jyrsimen halkaisijasta ja Z-leikkaussyvyyden tulee olla enintään 2 % jyrsimen halkaisijasta. Spiraalijyrsintärei'issä, kun jyrsin leikkaa työkappaleeseen spiraalileikkausradalla, spiraalileikkauskulma on 2 astetta ~ 3 astetta, kunnes se saavuttaa Z-leikkaussyvyyden 2 % jyrsimen halkaisijasta.
Jos suurisyöttöinen jyrsin on leikkauksen aikana avoimessa tilassa, sen säteittäinen leikkausvaihe riippuu työkappaleen materiaalin kovuudesta. Kun jyrsitään työkappalemateriaaleja, joiden kovuus on HRC30-50, radiaalisen leikkausaskeleen tulee olla enintään 5 % jyrsimen halkaisijasta; Kun materiaalin kovuus on korkeampi kuin HRC50, kunkin leikkausvaiheen suurin radiaalinen leikkausaskel ja suurin Z-suuntainen leikkaussyvyys ovat molemmat 2 % jyrsimen halkaisijasta.
Jyrsintä suoria seiniä
Kun jyrsitään litteitä ripalevyjä tai suoria seiniä, pyöreän kaarijyrsimen käyttö tuottaa parhaan tuloksen. 4-6-teräinen pyöreä kaarijyrsin soveltuu erityisen hyvin profiilijyrsintään alueilla, joilla on suorat seinät tai erittäin avoimet alueet. Mitä enemmän jyrsimellä on leikkaussärmiä, sitä suurempaa syöttönopeutta voidaan käyttää. Työstöohjelmoijien on kuitenkin edelleen minimoitava työkalun ja työkappaleen välinen pintakosketus mahdollisimman paljon ja käytettävä pienempiä radiaalisia leikkausleveyksiä. Työstössä huonon jäykkyyden omaavilla koneilla on edullista käyttää halkaisijaltaan pienempää jyrsintä, joka voi vähentää pintakosketusta työkappaleen kanssa.
Monireunaisen ympyräkaaren jyrsimen kävelyetäisyys ja leikkaussyvyys ovat samat kuin suuren syötön jyrsimen. Sykloidisia työkaluratoja voidaan käyttää karkaistujen materiaalien urien leikkaamiseen. Varmista, että jyrsimen halkaisija on noin 50 % uran leveydestä, jolloin jyrsimelle jää riittävästi liiketilaa ja että leikkauskulma ei kasva tai synnytä liikaa leikkauslämpöä.
Optimaalinen työkalu tiettyyn koneistusprosessiin ei riipu pelkästään leikattavasta materiaalista, vaan myös käytetystä leikkaustyypistä ja jyrsintämenetelmästä. Optimoimalla leikkaustyökalut, leikkausnopeus, syöttönopeus ja koneistusohjelmointitaidot komponentit voidaan valmistaa nopeammin ja paremmin alhaisemmilla prosessointikustannuksilla.


