


Kuinka parantaa kääntöpinnan sileyttä
Sorvauksen tarkkuustyöstövaiheessa kuljettajien vähiten toivottavaa on osien romuttaminen huonon pintatyöstölaadun vuoksi. Tehtaiden on myös otettava huomioon monia tekijöitä parantaakseen pinnan sileyttä ja vastatakseen asiakkaiden tarpeisiin. Asianmukaiset terät ja leikkausparametrit ovat välttämättömiä, mutta myös kokonaisvaltainen lähestymistapa paremman pinnan sileyden aikaansaamiseksi on tarpeen.
1.
Kokonaisvaltaisen lähestymistavan omaksuminen
On tärkeää ottaa huomioon kaikki vaiheet karkeasta työstyksestä tarkkuuskoneistukseen, koska ne liittyvät toisiinsa, liittyvät toisiinsa ja riippuvat toisistaan. Esimerkiksi, ennen kuin aloitat karkean koneistuksen, sinun on harkittava marginaalin jättämistä tarkkuuskoneistukseen ja puolitarkkuuskoneistukseen.
Laadukkaan pintakäsittelyn varmistamiseksi kuljettajien on poistettava sopiva määrä materiaalia karkeiden ja puolitarkkuustyöstövaiheiden aikana, jotta tarkkuustyöstö voidaan suorittaa minimaalisilla tai minimaalisilla virheillä. Mikä tahansa ongelma voi johtaa huonoon pinnan laatuun.
Karkeakoneistusliitin käsittelee suurimman osan aihiovarasta, jotta tarkkuustyöstötyökalussa ei ole painetta. Karkean työstövaran kohtuullinen sovittaminen estää myös tarkkuustyöstötyökalun ennenaikaisen vaurioitumisen. Monet tehtaat käyttävät mieluummin aggressiivisempia syöttöparametreja karkeassa koneistuksessa, mikä voi johtaa suurempiin purseisiin osien seiniin ja vaikeuttaa murtumista.
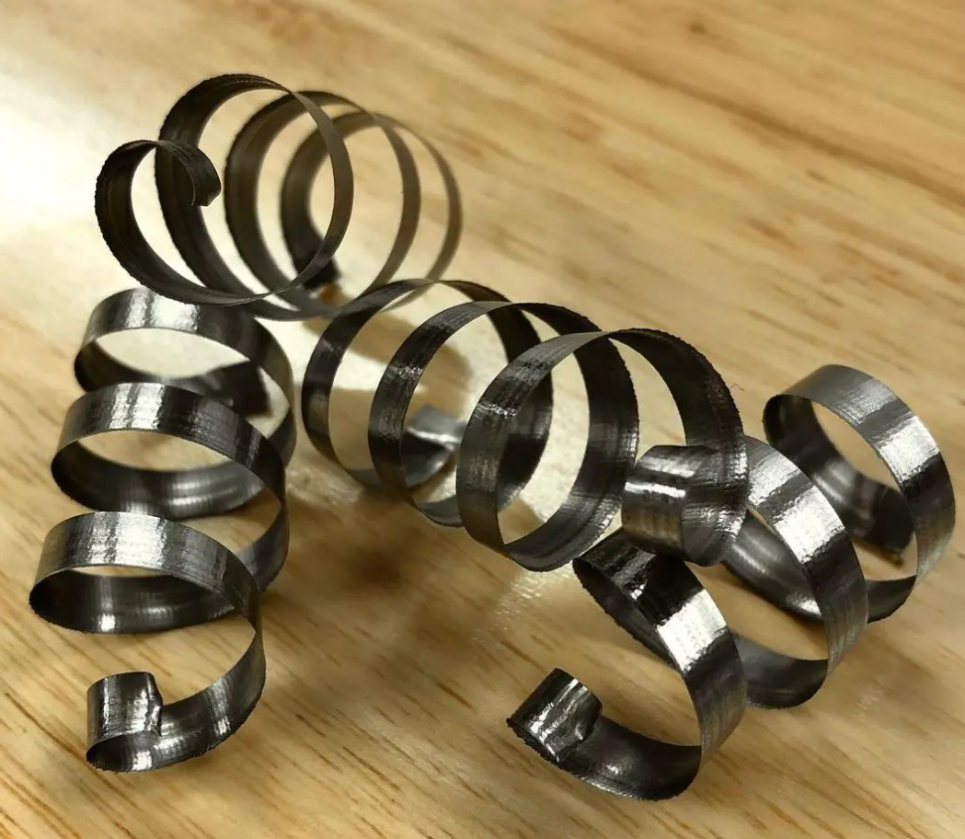
Jos näitä purseita löytyy osista tarkkuustyöstöjen aikana, ne voivat olla erittäin kovia (jolloin syntyy lastuja), mikä johtaa erittäin lyhyeen terän käyttöikään. Karkeat työstötyökalut tulee ohjelmoida poistamaan lovia ja purseet, ja niiden tulee tarjota hyvä koneistettu pinta tarkkuustyöstövaihetta varten
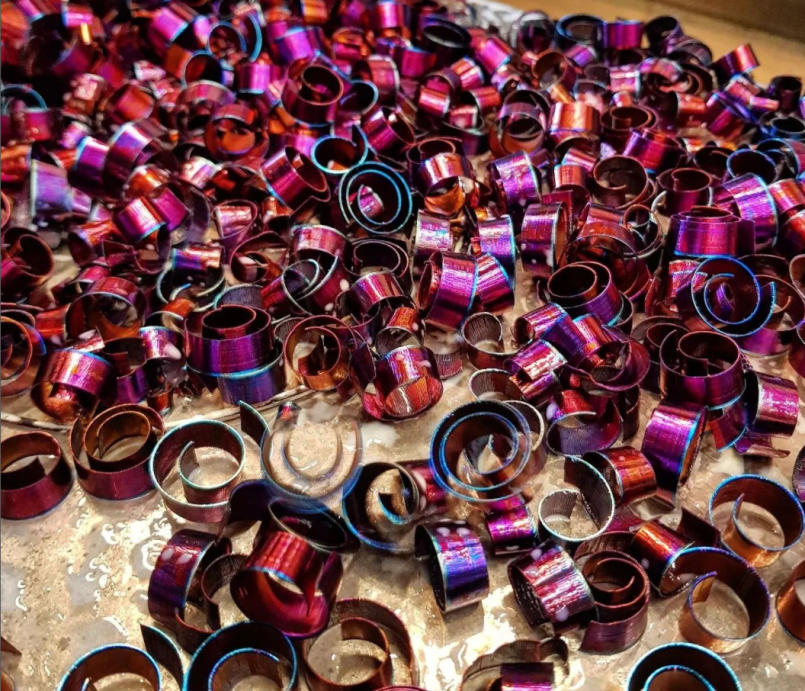
Jos tarkastellaan normaalisti toimivaa työstökonetta tai pehmeän teräksen sorvausprosessia, käyttäjän tulee tuottaa riittävä pintakäsittely jo alkuvaiheessa tarvittavan pinnan viimeistelyn saavuttamiseksi. Jos aloitat karkaistujen teräskomponenttien tutkimisen, karkeavalssauksen pintakäsittely ennen lämpökäsittelyä vaikuttaa suuresti lopulliseen pintakäsittelyyn lämpökäsittelyn jälkeen.
2.
Valitse sopiva syöttö ja nopeus
Tarkkuuskoneistuksen aikana käytät suurempia pinnan syöttönopeuksia, mikä johtaa nopeampiin nopeuksiin ja pienempiin syöttönopeuksiin. Lisäksi leikkaussyvyytesi on yleisesti ottaen pienempi. Mutta yhtä tärkeää on, että sinun on varmistettava, että syöttönopeus vastaa haluttua pintakäsittelyä. Jos syöttönopeus on liian hidas, se voi aiheuttaa liiallista kitkaa ja terän ennenaikaista kulumista, mikä johtaa huonoon pinnan sileyteen.
Nopeampi leikkausnopeus nostaa hieman lämpötilaa, mikä parantaa pinnan viimeistelyä. Se myös estää materiaalia tarttumasta työkalun yläosaan tai pintaan. Verrattuna karkeisiin koneistussovelluksiin, käyttäjän tulisi lisätä nopeutta hieman, mutta ei liikaa, muuten sillä on päinvastainen vaikutus. Jos terän sivulla on lastua, syöttönopeutta tulee lisätä.
Verrattuna karkeisiin työstösovelluksiin, monet merkit vähentävät nopeutta, mikä on yleinen virhe tarkkuustyöstössä. Nopeuden parantaminen on välttämätöntä korkealaatuisen pintakäsittelyn saavuttamiseksi.
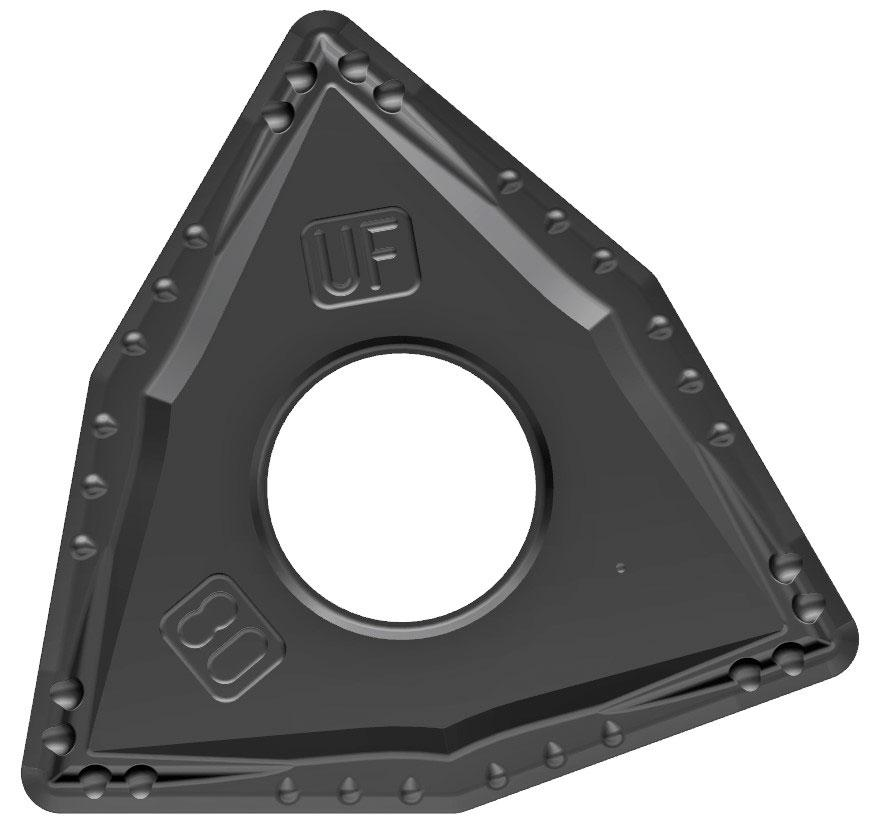
Työkalunpitimen ura, jonka mittatoleranssi on liian suuri, pienentää terän (kuten WNMG-terän) ja työkalunpitimen uran välistä kosketusaluetta, mikä johtaa työkalunpitimen uran liikkumiseen. Tämä voi aiheuttaa mikrovärähtelyä, jolla on negatiivinen vaikutus pinnan sileyteen.
Oikean leikkaussyvyyden määrittäminen edistää kääntöprosessin vakautta. Liian pieni leikkaussyvyys voi saada työkalun kärjen säteen kohdistamaan kaikki voimat säteittäisesti komponenttiin, mikä voi aiheuttaa tärinää ja vaikuttaa negatiivisesti pinnan sileyteen.
On myös tärkeää, että liiallista leikkaussyvyyttä ei suositella, koska suurin osa materiaaleista tulee poistaa karkeiden ja välivaiheiden aikana. Yleensä haluat kevyen leikkaussyvyyden ja pienemmän syöttönopeuden.
3.
Valitse sopiva leikkaustyökalumerkki
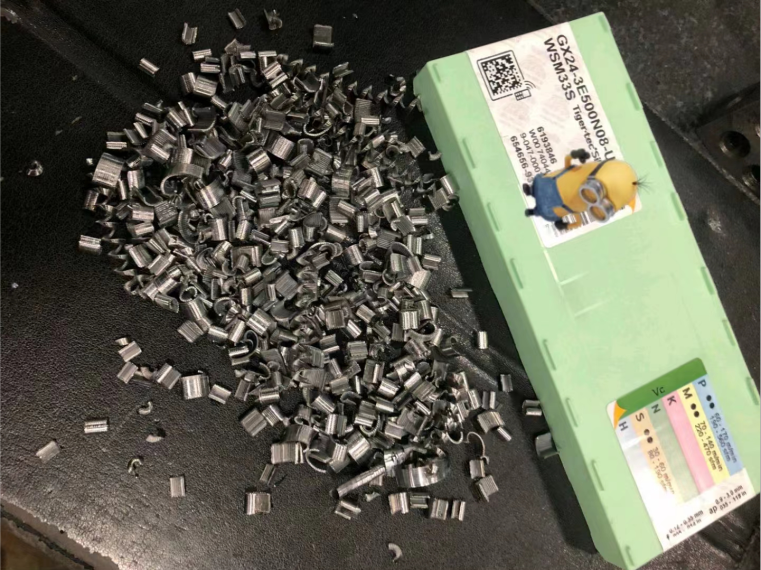
Merkkimerkkien terien käyttö voi auttaa saavuttamaan parempia leikkaustuloksia. Toisaalta uusista sovelluksista keskusteleminen terien valmistajien kanssa voi auttaa määrittämään, mikä terä tuottaa laadukkaan pintakäsittelyn sorvauksissa ja siten valita sopivan terän. Työstöolosuhteet ja osien materiaalit määrittävät sopivan terätyypin, mutta joitain yleisiä ominaisuuksia voidaan suositella tarkkuustyöstövaiheessa.
Niin kauan kuin kappaleen geometrinen muoto sallii, tarkkuustyöstössä suositaan yleensä suurempia säteitä. Suurempi säde auttaa tasoittamaan materiaalia tehokkaammin, melkein kuin pyyhkimen. Käyttämällä suurempaa työkalun kärjen sädettä voit hieman lisätä syöttönopeutta säilyttäen silti korkeamman pinnan laadun. Ohutseinäisissä sovelluksissa pienemmät työkalun kärjen säteet voivat kuitenkin vähentää säteittäisiä leikkausvoimia, mikä voi johtaa vinoon ja tärinään, mikä vaikuttaa negatiivisesti pinnan sileyteen.
Terän muodolla on merkittävä vaikutus alkuperäiseen lastunmuodostukseen ja pinnan sileyteen.
4.
Kiillotusterien rooli koneistuksessa
Merkkimerkkien terien käyttö voi auttaa saavuttamaan parempia leikkaustuloksia. Toisaalta uusista sovelluksista keskusteleminen terien valmistajien kanssa voi auttaa määrittämään, mikä terä tuottaa laadukkaan pintakäsittelyn sorvauksissa ja siten valita sopivan terän. Työstöolosuhteet ja osien materiaalit määrittävät sopivan terätyypin, mutta joitain yleisiä ominaisuuksia voidaan suositella tarkkuustyöstövaiheessa.
Niin kauan kuin kappaleen geometrinen muoto sallii, tarkkuustyöstössä suositaan yleensä suurempia säteitä. Suurempi säde auttaa tasoittamaan materiaalia tehokkaammin, melkein kuin pyyhkimen. Käyttämällä suurempaa työkalun kärjen sädettä voit hieman lisätä syöttönopeutta säilyttäen silti korkeamman pinnan laadun. Ohutseinäisissä sovelluksissa pienemmät työkalun kärjen säteet voivat kuitenkin vähentää säteittäisiä leikkausvoimia, mikä voi johtaa vinoon ja tärinään, mikä vaikuttaa negatiivisesti pinnan sileyteen.
Terän muodolla on merkittävä vaikutus alkuperäiseen lastunmuodostukseen ja pinnan sileyteen.
5.
Valitse sopiva lastunmurtoura
Sopivan lastunmurtajan valinta on myös keskeinen asia. Kun terä osallistuu leikkaamiseen, terän yläpinta liittyy suoraan materiaalin käsittelyyn ja lastualueeseen. Siksi, jos saavutat matalamman leikkaussyvyyden pienemmällä syöttönopeudella, lastuura näyttää erilaiselta kuin syvempi leikkaussyvyys suuremmalla syöttönopeudella. Sinun on valittava materiaalille sopiva lastunmurtoura, koska lastunmurto on ratkaisevan tärkeää tasaisen ja hyvän pinnan säilyttämiseksi, erityisesti useissa osissa.
6.
Mitä ohuempi pinnoite, sitä parempi
Tässä prosessissa huomiotta jätetty seikka, miten terän laatu vaikuttaa pinnan sileyteen, varsinkin kun se liittyy pinnoitteeseen.
Mitä tulee fysikaalisiin höyrypinnoituspinnoitteisiin (PVD) ja kemiallisiin höyrypinnoituspinnoitteisiin (CVD), CVD-pinnoitteet ovat usein paljon paksumpia kuin PVD-pinnoitteet. Ohuempiin pinnoitteisiin verrattuna paksummat pinnoitteet kohtaavat suurempia haasteita korkealaatuisen pintakäsittelyn tuottamisessa, ja näin on aina. Pinnoitteen tarttuvuuden ansiosta PVD tuottaa paremman pinnan sileyden kuin CVD-pinnoite. PVD-terien kaikilla pinnoilla on täydellinen pinnoite, kun taas kemiallinen höyrypinnoitus vähentää pinnoitetta mikrogeometriassa ja muuttaa siten mikrogeometrian muotoa.
7.
Kuinka hallita siruja
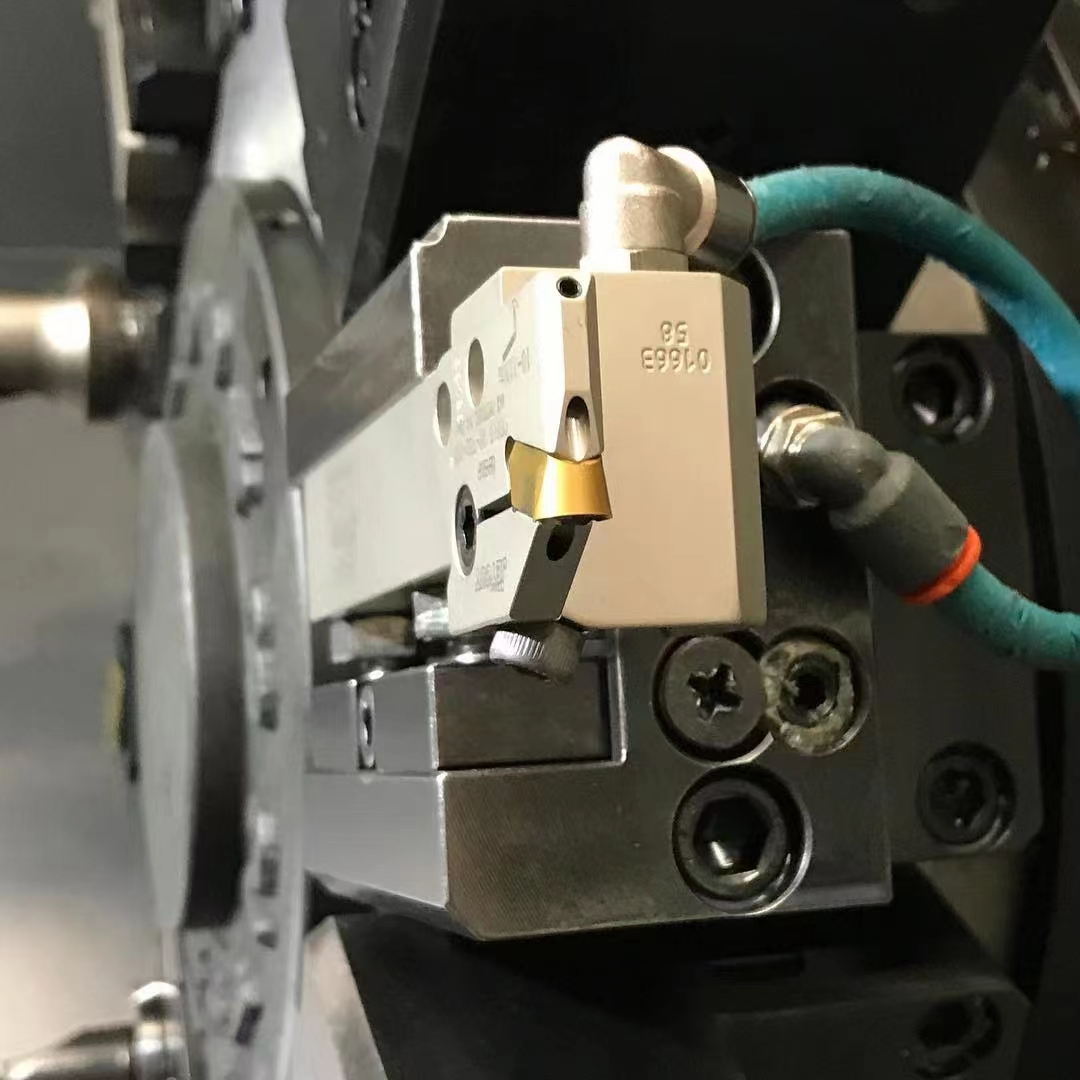
Useimmissa sorvauksissa on suositeltavaa kohdistaa korkeapaineinen jäähdytysneste suoraan leikkuureunaan. Tämä auttaa poistamaan lastut leikkausalueelta. Lastujen hallinta on ratkaisevan tärkeää korkealaatuisen sileyden ylläpitämiseksi. Lastujen poistaminen voi estää työkalua koskettamasta lastuja uudelleen, mikä voi vahingoittaa työkalun leikkuureunaa. Se voi myös estää lastujen käpristymisen työkalun ympärille ja liikkumisen työkappaleen pinnalla, mikä voi aiheuttaa naarmuja tai vikoja kiillotuksessa.
"Jäähdytysneste auttaa ylläpitämään osien ja työkalujen jäähdytystä, joten leikkaus onnistuu nopeammin. Jos kone ei pysty käyttämään korkeapainejäähdytystä, myös perinteiset tai sisäiset jäähdytysmenetelmät ovat paras valinta."
Jäähdytysnestettä ei suositella kaikkiin sovelluksiin. Karkaistujen materiaalien sorvauksessa - kaiken HRC50:n ylittävän materiaalin tulee välttää keraamisen työkalun jäähdytysnesteen käyttöä, koska sillä on taipumus lämpöshokkia työkalua, mikä voi johtaa työkalun murtumiseen. Jos materiaali on kuitenkin pehmeällä puolella, jäähdytysnesteenä voidaan käyttää keraamisia teriä.
Hakkeen hallinta on välttämätöntä, koska tässä prosessissa meidän on haihdutettava lämpöä lastuista. Mutta silti tarvitset riittävän suuren leikkuualueen. Jos leikkausaluetta pienennetään, leikkausalueelta pois otettu lämmön massa pienenee ja alat nähdä terän kemiallisen kulumisen, sivukulumisen ja kuoppakulumisen vaikutukset. Kun harkitset pinnan kiillotusta, lastunhallinnasta tulee todella haaste. Siksi sinun on valittava oikea geometrinen muoto ja säilytettävä sopivat leikkausparametrit tiettyyn käyttötarkoitukseen.
8.
Myös jäykkyys on erittäin tärkeää
Monet ihmiset ovat yhtä mieltä siitä, että työkalun pidikkeellä ja kiinnikkeellä on tärkeä rooli korkealaatuisen pintakäsittelyn saavuttamisessa. Jos valaisin ei ole tarpeeksi jäykkä, se voi aiheuttaa tärinää, joka voi vaikuttaa sileyteen. Yhtä tärkeää on varmistaa, että terän puristimella on lyhin mahdollinen ylitys, jotta sen jäykkyys säilyy. Työkappale ja leikkuutyökalut tulee tukea riittävästi, jotta tarkkuustyöstössä ei esiinny tärinää.
Yksi asia, jota monet ihmiset eivät välttämättä ajattele, on kuinka tämä terä asetetaan veitsenpitimeen. Veitsipidikkeen suunnittelulla voi olla tärkeä rooli. Liian avoin veitsen puristinura vähentää terän ja veitsen puristimen uran (kuten WNMG-terän) välistä kosketuspinta-alaa, mikä tuo liikettä veitsen puristimen uraan. Tämä voi aiheuttaa mikrovärähtelyä ja vaikuttaa negatiivisesti pinnan sileyteen.
Leikkuutyökalun liike vaikeuttaa myös osien mittatoleranssin säilyttämistä. Työkalunpitimen tulee vastata terän mittatoleranssia ja se on pidettävä hyvässä kunnossa. Ei saa olla kulumista tai muodonmuutoksia, sillä pienimmälläkin liikkeellä voi olla haitallisia seurauksia.
9.
Käytä hyvien käsittelymenetelmien mukaisesti
Paras tapa saavuttaa hyvä pintakäsittely on aloittaa terän valmistajalta ja noudattaa hänen suosituksiaan, mikä on hyvä alku. Voimme tehdä säätöjä koeleikkauksen aikana, mutta nämä ehdotukset sopivat vain kokeneille käyttäjille, joten on tärkeää kerätä lisää ammatillista tietämystä jokapäiväiseen elämään.
Tarkkuustyöstössä on suositeltavaa valita terä, jolla on positiivinen kallistuskulma. Etukulma auttaa luomaan terävän terän leikkaamaan materiaalin läpi. Karkeassa työstövaiheessa on suositeltavaa käyttää negatiivista kallistuskulmaa, koska se kohdistaa enemmän voimaa leikkuureunan taakse ja poistaa enemmän materiaalia, mikä tarjoaa paremman lähtökohdan tarkkuustyöstövaiheelle.
Toinen tässä huomioitava asia on suuntavoima. Viimeisessä vaiheessa sinun tulee käyttää mahdollisimman paljon voimaa osan aksiaalisuunnassa, koska tämä antaa sinulle tarvitsemasi vakauden. Valitsemalla terän, jonka sisääntulokulma on lähellä 0 astetta, voit saada enemmän voimaa pitkin akselia, mutta sinun on myös lisättävä terän takavälystä korkealaatuisen pintakäsittelyn saavuttamiseksi.
Tangentiaalinen voima on tärkeä tekijä koneistusprosessissa. Tangentiaalivoimaa, joka on aksiaalivoiman ja radiaalivoiman yhdistelmä, voidaan pitää vakiona kääntymisen aikana. Jos toiminta lisää aksiaalista voimaa, ne vähentävät radiaalivoiman vaikutusta, mikä antaa niille mahdollisuuden säilyttää paremmat toleranssit ja vähentää mikrovärähtelyä, koska se vähentää luonnollista epävakautta. Prosessin karkeassa ja puolitarkkuustyöstövaiheessa tämä ei välttämättä ole huomioitava tekijä.
Lopuksi on tärkeää huomata, että myös työkalun leikkaussuunta on tärkeä. Sinun on varmistettava, että käyttövoima on suunnattu osan hyvin tuettua osaa kohti. Työstäminen pois tukirungosta voi aiheuttaa tärinää, joka voi vaikuttaa myös työkalun käyttöikään ja vaikuttaa varmasti pinnan sileyteen.


