Mitä vaatimuksia leikkaustyökaluille ja työkalunpitimille on nopeassa jyrsinnässä?
Nopea leikkaus (HSM) on tärkeä tekniikka, jota käytetään laajalti nykyaikaisessa jyrsintätekniikassa. HSM-jyrsintätekniikkaa soveltamalla voidaan jyrsittää erilaisia pehmeitä ja kovia materiaaleja, mutta myös saavuttaa erinomainen työkappaleen tarkkuus. Tässä artikkelissa esitellään HSM:n vaatimukset leikkaustyökaluille ja työkalunpitimille.
1, HSM:n vaatimukset leikkaustyökaluille
1. Geometrinen muoto
Työkalun tärinä vaikuttaa suoraan koneistuksen aikana saatuun pinnan laatuun. Siksi on erittäin tärkeää säilyttää tasainen leikkausvoima työkalussa HSM-tarkkuustyöstössä, jotta vältytään työkalun tärinältä.
Leikkuutyökalujen vierekkäisten geometristen ominaisuuksien vaikutus leikkausvoimaan:
1) Hyvä samankeskisyys edistää tasaista kuormitusta leikkuureunassa;
2) Leikkausreunojen suurempi päällekkäisyys on edullinen tasaisten leikkausvoimaominaisuuksien (suurempi kierrekulma ja urien lukumäärä) saavuttamiseksi;
3) Lyhyt leikkauspituus on edullinen paremman jäykkyyden saavuttamiseksi (suhteessa työstökoneen jyrkäseen seinämään, akselin halkaisija pienenee hieman);
4) Sydämen poikkileikkaustila on paras ja jännityskeskittymä urassa pienin.
HSM:llä voidaan käsitellä lujia materiaaleja, mikä tarkoittaa, että muodonmuutoskestävyys kasvaa käsiteltävän materiaalin kovuuden kasvaessa. Leikkaussärmän kuormituksen lisääntyminen edellyttää terävän särmän geometrisen muodon vakaata suunnittelua. Nopeissa leikkausolosuhteissa työkappaleen pinnan vapaalle alueelle muodostuu kuitenkin enemmän kitkalämpöä, mikä tarkoittaa, että työkalun välyskulmaa on pienennettävä. Siksi leikkuureunan vakauden lisääminen voidaan saavuttaa vain pienentämällä kaltevuuskulmaa. Tapauksissa, joissa materiaali on erittäin kovaa ja työkalumateriaali hauras, se voi johtaa jopa negatiivisiin kulmiin.
Tarkkaan sovitettu säde hiotaan leikkuuterän kärjessä, jotta vältetään kuuman punaisen tilan saavuttaminen tai leikkaussärmän paikallinen murtuminen äkillisesti kuumennettaessa.
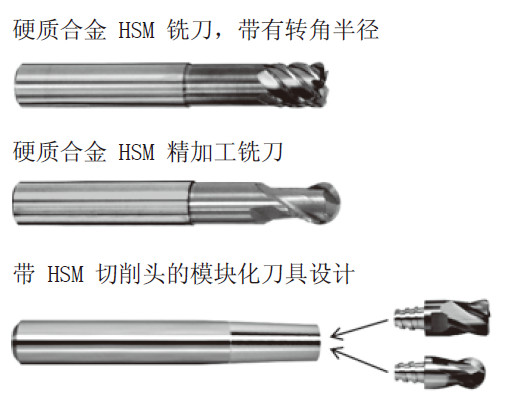
Jos työstettävän työkappaleen muoto vaatii suurta tarkkuutta, käytettävän tarkkuustyöstötyökalun pallomainen säde vaikuttaa suoraan työstettävän työkappaleen muodon tarkkuuteen. Siksi perusehtona on erittäin tärkeää käyttää työkaluja, joilla on erittäin tiukat sädetoleranssit (mikrometrialueen sisällä) erittäin tarkkojen osien tarkkuustyöstöprosessissa.
2. Materiaalit ja pinnoitteet
Työkalumateriaalin tulee olla kovempaa kuin käsiteltävä materiaali. Mitä suurempi kovuusero työkappaleen materiaalin ja työkalun materiaalin välillä on, sitä pienempi on työkalun kuluminen ja sitä pidempi työkalun käyttöikä. Koska paikallinen lämpötila on erittäin korkea, on myös tarpeen varmistaa, että työkalumateriaalilla on antioksidanttisia ominaisuuksia.
Suuret lämpökuormituksen vaihtelut ja työkalumateriaalien hapettumisenkestävyyden vaatimus edellyttävät viime kädessä pinnoittamista hienorakeisiin volframikarbidityökalukappaleisiin.
Testatut pinnoitusjärjestelmät, kuten TiN, TiCN ja TiAlCN, ovat saavuttaneet nopeasti rajansa HSM-käsittelyssä. Siksi on kehitetty monikomponenttinen pinnoitejärjestelmä, joka perustuu korkeaan alumiininitridipitoisuuteen ja joka on yhdistetty muihin alkuaineisiin, kuten yttriumiin, vanadiiniin tai tantaaliin. Käyttämällä nanokerrosrakenteita, CBN:ää ja PKD:tä voidaan myös saavuttaa parempi suorituskyky.
2, HSM-vaatimukset työkalunpitimille
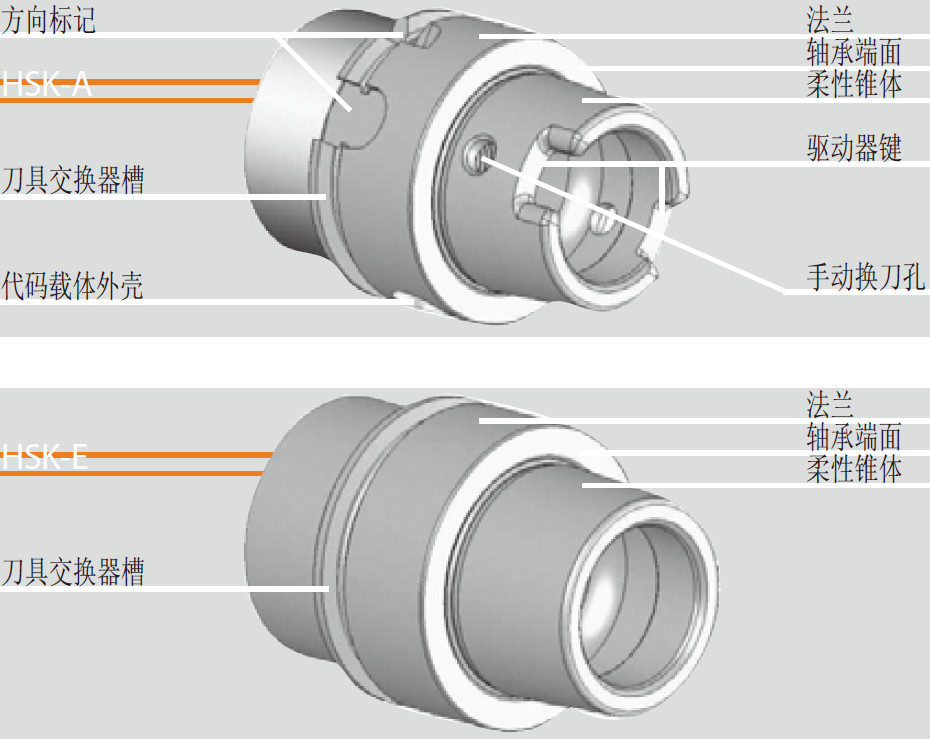
HSM-koneistuksessa vaaditun suuren karan nopeuden vuoksi on parasta käyttää HSK-A- ja HSK-E-työkalunpidinjärjestelmiä. Karan päähän asennetun veitsenpitimen laipan ansiosta veitsenpitimessä on selkeä mekaaninen tuki Z-suunnassa, joten se ei vedä karaan suuremmilla nopeuksilla lisääntyneen keskipakovoiman vuoksi.
Perusvirhe saattoi tapahtua käsittelyn valmisteluvaiheessa, mikä teki mahdottomaksi saavuttaa pientä tärinää ja turvallista prosessinhallintaa. Vakaan HSM-koneistuksen saavuttamiseksi on ratkaisevan tärkeää tasapainottaa työkalu ja työkalunpidinlaite vaatimusten mukaisesti ja tarkistaa niiden koaksiaalisuus. On myös otettava huomioon epätasapainoiseen massaan liittyvä pyörimisnopeusrajoitus.
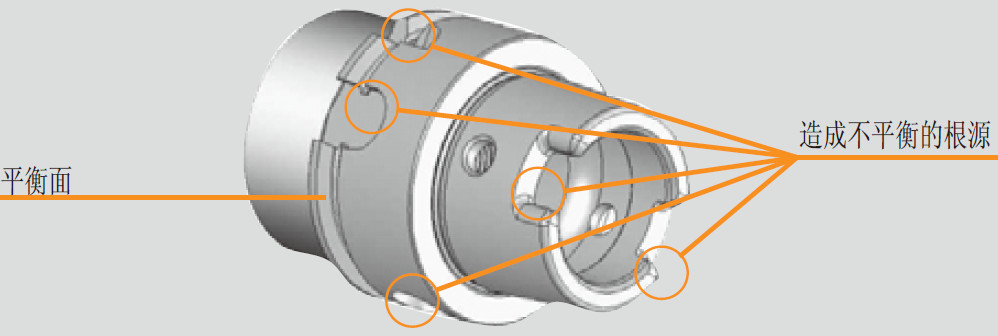
Epätasapainoiset tai epäkeskiset pyörivät työkalujärjestelmät johtavat:
1) Erittäin huono pinnanlaatu
2) Erittäin lyhyt työkalun käyttöikä
3) Huono käsittelyn vakaus ja turvallisuus
4) Mahdollinen jyrsintäkaran vaurioituminen
Käsittelyn aikana tapahtuvien äkillisten muutosten aiheuttama epätasapaino ja poikkeama ideaalisesta samankeskisyydestä näkyy selvästi alla olevassa kaaviossa:
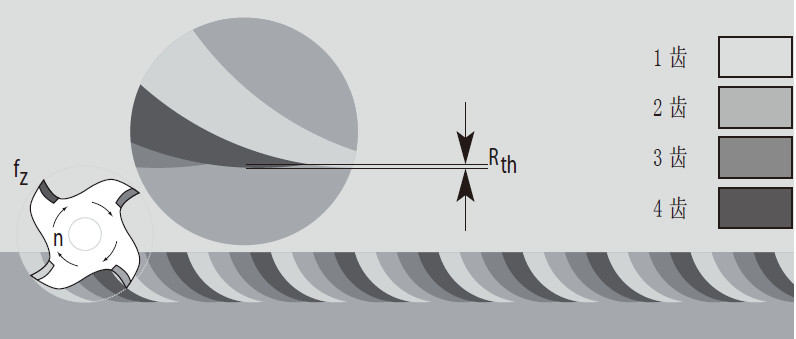
Ei poikkeamaa täydelliseen samankeskisyyteen verrattuna: pienempi teoreettinen karheus
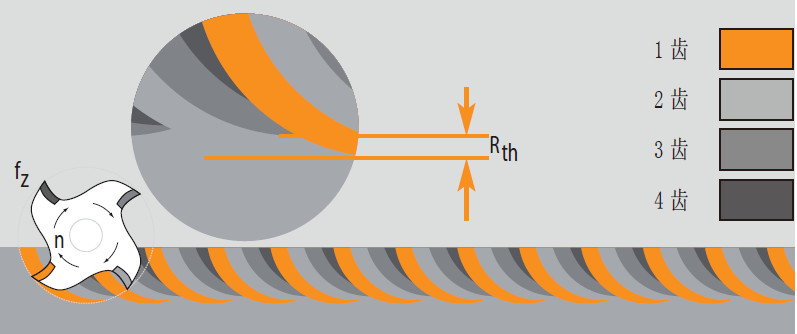
Poikkeama täydellisestä samankeskisyydestä: suurempi teoreettinen karheus
Tasapainoisella massalla on merkittävä vaikutus koko pyörivän järjestelmän dynaamiseen suorituskykyyn.
Epätasapaino vastaa epäkeskisen esineen pyörimistä. Tämä epäkesko esine voi aiheuttaa keskipakovoimaa, joka kasvaa pyörimisnopeuden neliöarvon myötä. Tämä tarkoittaa, että saman epätasapainon aiheuttama keskipakovoima karaan, jonka nopeus on 42000 rpm, on 441-kertainen 2000 rpm:n karan (212=441). Siksi työkalunpidinlaitteen epätasapainolla nopeassa koneistuksessa on erityisen ilmeisiä haitallisia seurauksia.
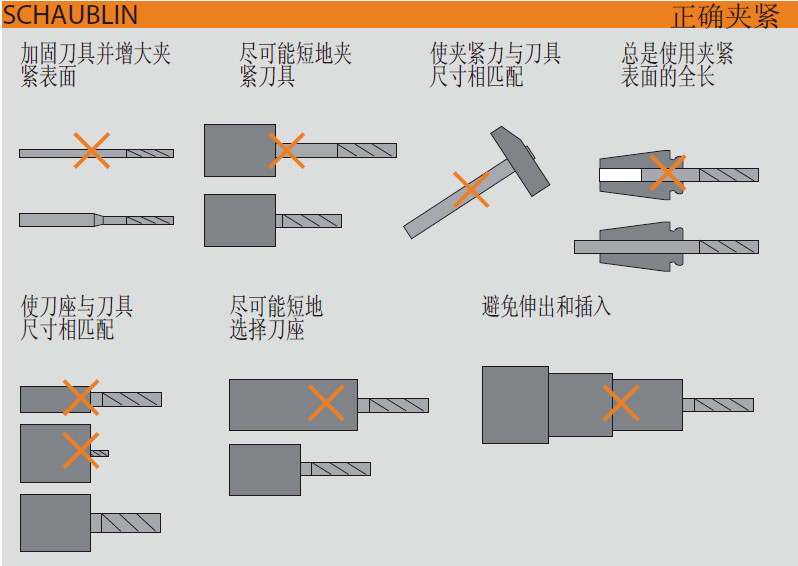
Käyttämällä työkalun kiinnitystekniikkaa HSM:ssä voit käyttää työkalunpidintä seuraavien esineiden kanssa:
Heittää
Vähentävä nivel
Ei ole suositeltavaa käyttää vaihtoehtoisia järjestelmiä, kuten Weldon-liittimiä, koska niissä on ilmeisiä virheitä HSM-käsittelyssä.
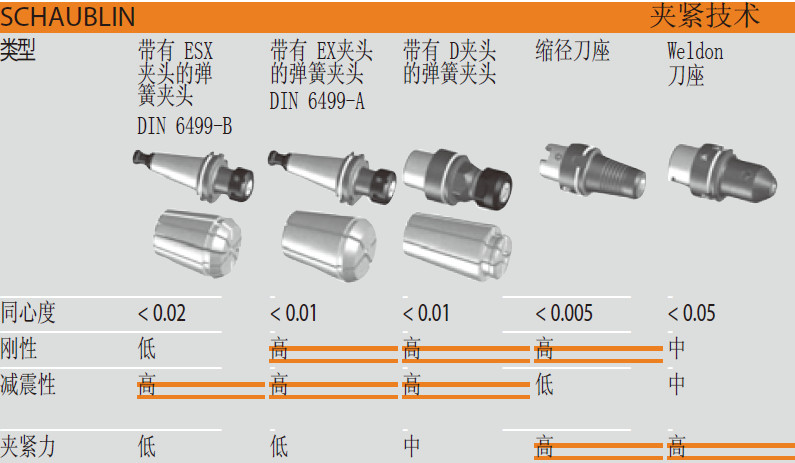
Istuvalla varustetun työkalunpitimen erinomaisten vaimennusominaisuuksien ansiosta se voi tuoda hyviä tuloksia karkeaan koneistusprosessiin. Siksi yhdessä pienennetyn halkaisijan liitoksen kanssa se voi saavuttaa erittäin suuren jäykkyyden ja toistettavuustarkkuuden. Tämä on ratkaisevan tärkeää täydellisen työkappaleen pinnan saavuttamiseksi. Halkaisijaltaan pienempien liitosten käyttö mahdollistaa erittäin tarkan samankeskisyyden (poikkeama alle 0,003 mm) ja merkittävän vääntömomentin siirron.
Eri halkaisijaltaan pienennettyjen työkalunpitimien suunnittelurakenne: vääntömomentin välitys riippuu kiinnityslaitteiston suunnittelurakenteesta; Suunnittelurakenteet voivat vaihdella suuresti.