Sorvaustyökalun rakenteen ja terän hionnan avainpisteiden analyysi
Leikkausprosessin aikana sorvaustyökalun etu- ja takapintojen voimakkaan kitkan ja leikkauslämmön vuoksi sorvaustyökalun leikkuureuna tylstyy ja menettää leikkauskykynsä. Vain hiomalla voidaan palauttaa terän terävyys ja oikea kääntökulma.
Siksi sorvityöntekijöiden ei tarvitse vain ymmärtää leikkausperiaatetta ja valita oikea kääntötyökalun kulma, vaan heidän on myös hallittava sorvaustyökalun teroitustaidot. Alla esittelen teille kokemuksia auton terien teroittamisesta!
1, Sorvaustyökalujen kokoonpano
Kääntötyökalu koostuu kahdesta osasta: leikkuupäästä ja leikkuurungosta. Työkalun päätä käytetään leikkaamiseen ja työkalun runkoa asennukseen. Terä koostuu yleensä kolmesta sivusta, kahdesta reunasta ja yhdestä kärjestä.
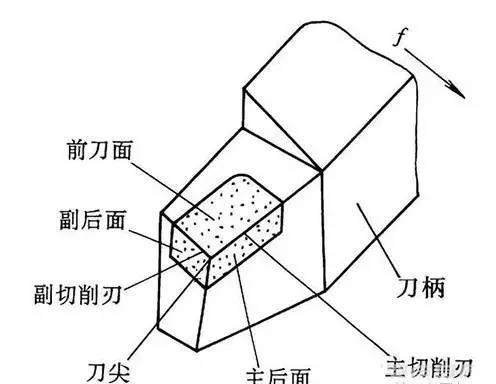
Etuterän pinta on pinta, jonka läpi lastu virtaa.
Pääleikkauspinta on työkappaleen leikkauspintaan nähden vastakkainen pinta.
Toissijainen takaleikkauspinta on työkappaleen koneistettua pintaa vastapäätä oleva pinta.
Pääleikkausreuna on etu- ja takaleikkauspinnan leikkauspiste, joka vastaa pääleikkaustyöstä.
Apuleikkausreuna on etuleikkuupinnan ja takaleikkauspinnan välinen leikkauslinja, joka vastaa pienestä määrästä leikkaustyötä ja jolla on tietty kiillotusrooli
Leikkausreuna on pääleikkaussärmän ja toissijaisen leikkuureunan leikkauskohta, yleensä pieni siirtymäkaari.
2, Sorvaustyökalujen muodollinen rakenne
Yleisimmin käytettyjä sorvaustyökalujen rakennemuotoja ovat seuraavat kaksi:
(1) Integroitu kääntötyökalu
Leikkuupään leikkausosa saadaan hiomalla terää, ja kokosorvaustyökalun materiaali on pääosin valmistettu nopeasta teräksestä, jota käytetään yleensä hidasleikkaukseen.
(2) Hitsaussorvaustyökalu
Hitsaa kovametalliterä leikkuureunaan, ja erityyppisissä sorvaustyökaluissa voidaan käyttää erimuotoisia teriä. Hitsattuja kovametallisorvaustyökaluja voidaan käyttää nopeaan leikkaukseen.
3, Kääntötyökalujen pääkulmat ja toiminnot
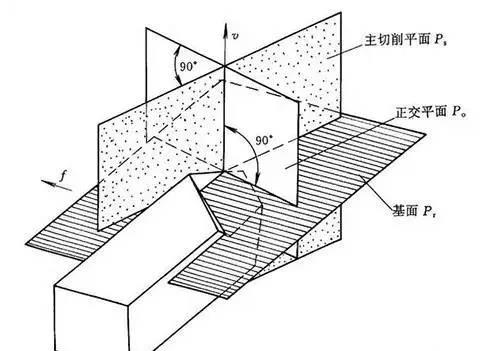
Kääntötyökalun pääkulmat ovat etukulma( {{0}}) Takakulma( 0), pääpoikkeamakulma (Kr), toissijainen poikkeamakulma (Kr) ja terän kaltevuuskulma( λ s) . Kääntötyökalun kulman määrittämiseksi on määritettävä kolme koordinaattitasoa: leikkaustaso, perustaso ja pääprofiili. Sorvauksessa, jos työkalun asennuksen ja leikkausliikkeen vaikutusta ei oteta huomioon, leikkaustasoa voidaan pitää pystytasona; Perustaso on vaakataso; Kun pääleikkausreuna on vaakasuora, pääprofiili on kohtisuorassa pääleikkausreunaan nähden.
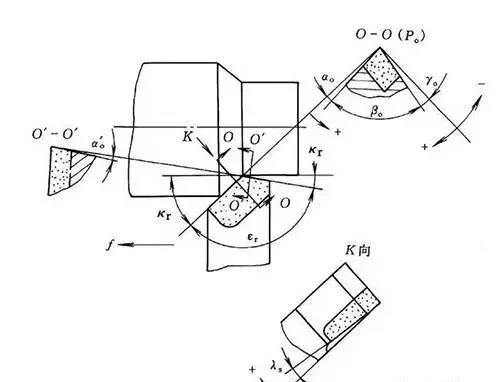
(1) Etutorvi 0 pääprofiilista mitattuna on etuleikkauspinnan ja pohjapinnan välinen kulma. Sen tehtävänä on tehdä terästä terävä ja helpottaa leikkaamista. Mutta etukulma ei saa olla liian suuri, muuten se heikentää terän lujuutta ja on alttiina kulumiselle ja jopa romahtamiselle. Muovimateriaaleja käsiteltäessä voidaan valita suurempia etukulmia, kuten kovaseossorvaustyökaluja teräsosien leikkaamiseen 0=10-20, hauraiden materiaalien käsittelyyn, sorvaustyökalujen etukulman 0 tulee olla suurempi kuin karkeatyöstö. helpottaa teräviä leikkausreunoja ja vähentää työkappaleen karheutta.
(2) Takakulma 0 mitataan pääosassa ja on pääselän ja leikkaustason välinen kulma. Sen tehtävänä on vähentää kitkaa päätakaosan ja työkappaleen välillä sorvauksen aikana, yleensä 0=6 astetta ~12 astetta, ottaa pieni arvo karkea sorvaus ja suuri arvo hienosorvaus.
(3) Pääpoikkeamakulma Kr mitataan perustasosta, joka on kulma pääleikkaussärmän perustason projektion ja syöttösuunnan välillä. Sen tehtävänä on:
1) Leikkaukseen osallistuvan pääleikkaussärmän pituutta voidaan muuttaa, mikä vaikuttaa työkalun käyttöikään.
2) Vaikuttaa radiaalisen leikkausvoiman suuruuteen.
Pieni pääpoikkeamakulma voi pidentää leikkaamiseen osallistuvan pääleikkaussärmän pituutta, mikä johtaa parempaan lämmönpoistoon ja pidentäen työkalun käyttöikää. Hoikeita akseleita käsiteltäessä työkappaleen jäykkyys on kuitenkin riittämätön ja pieni pääpoikkeamakulma lisää työkalun työkappaleeseen kohdistamaa säteittäistä voimaa, joka on taipuvainen ja tärinä. Siksi on valittava suurempi pääpoikkeamakulma.
Yleisesti käytettyjä sorvaustyökalujen pääpoikkeamakulmia ovat 45 astetta, 60 astetta, 75 astetta, 90 astetta, joista 45 astetta on yleisempi.
(4) Toisiopoikkeutuskulma Kr mitataan perustasosta ja se on kulma toissijaisen leikkuureunan perustason projektion ja vastakkaisen syöttösuunnan välillä. Sen päätehtävänä on vähentää toissijaisen leikkuureunan ja koneistetun pinnan välistä kitkaa koneistetun pinnan karheuden parantamiseksi.
Olosuhteissa, joissa leikkaussyvyys ap, syöttönopeus f ja pääpoikkeamakulma Kr on yhtä suuri, sekundaaripoikkeamakulman Kr pienentäminen voi pienentää jäännösalaa kääntämisen jälkeen, mikä vähentää pinnan karheutta. Yleensä valitaan Kr=5 aste 15 asteeseen.
(5) Terän kaltevuuskulma λ S leikkaustasossa mitattuna on pääleikkausreunan ja pohjapinnan välinen kulma. Sen päätehtävä on ohjata lastun virtauksen suuntaa. Pääleikkausreuna on yhdensuuntainen perustason kanssa, λ S=0; Terän kärki on pääleikkaussärmän alimmassa pisteessä, λ Kun s on negatiivinen, työkalun kärjen lujuus kasvaa ja lastut virtaavat kohti työstettyä pintaa karkeaa työstöä varten; Terän kärki on pääleikkaussärmän korkeimmassa kohdassa, λ S on positiivinen arvo, työkalun kärjen lujuus on heikentynyt ja lastut virtaavat kohti työstettävää pintaa, jota käytetään tarkkuustyöstöön. Kääntöterän kaltevuuskulma λ s. Yleensä valitaan välillä -5 astetta -+5 astetta.
4, Sorvaustyökalujen hionta
Kun kääntötyökalu on tylsä, se on teroitettava kohtuullisen muodon ja kulman palauttamiseksi. Sorvaustyökalut teroitetaan yleensä hiomakoneella. Valkoista alumiinioksidihiomalaikkaa käytetään nopean teräksen sorvaustyökalujen hiontaan ja vihreää piikarbidista valmistettua hiomalaikkaa käytetään kovien metalliseosten sorvaustyökalujen hiontaan.
Sorvaustyökalua uudelleenhiottaessa on usein tarpeen hioa kyseinen leikkauspinta työkalun kulumisen perusteella. Yleinen sorvaustyökalun leikkuureunan hiontajärjestys on: takaterän pinnan hionta → toissijaisen teräpinnan hionta → etuterän pinnan hionta → työkalun kärjen kaaren hionta. Kääntötyökalun leikkuureunan hiomisen jälkeen jokainen leikkauspinta tulee myös hioa hienoksi öljykivellä. Tämä voi tehokkaasti parantaa sorvaustyökalun käyttöikää ja vähentää työkappaleen pinnan karheutta.
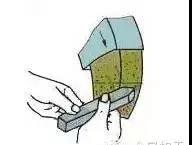
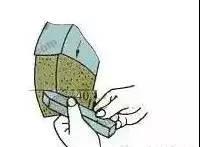
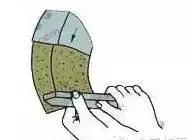
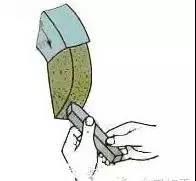
Vaiheet kääntötyökalun leikkuureunan hiomiseksi ovat seuraavat:
Hio pää- ja takaleikkauspinnat ja hio samalla pois pääpoikkeamakulma ja päätakakulma kuvan (a) mukaisesti;
Hio toissijaisen terän takareuna ja hio samalla toissijainen siirtymäkulma ja toissijainen takakulma, kuten yllä kohdassa (b) on esitetty;
Hio etuosa ja hio samalla etukulma pois yllä olevan kohdan (c) mukaisesti;
Hio jokainen terän pinta ja kärki yllä olevan kohdan (d) mukaisesti.
Kääntötyökalun asento ja teroitusmenetelmä ovat:
Ihmiset seisovat hiomalaikan sivuilla estääkseen sirpaleiden lentämistä ulos ja vahingoittamasta ihmisiä hiomalaikan rikkoutuessa;
Vapauta kahden veitsestä pitelevän käden välinen etäisyys, kiristä vyötärö molemmilla kyynärpäillä vähentääksesi tärinää teroituksen aikana;
Kun hiotaan pää- ja lisäleikkauspintoja, kääntötyökalu tulee sijoittaa hiomalaikan vaakasuoraan keskelle työkalun kärki hieman kallistettuna ylöspäin noin 3 astetta ~ 8 astetta. Kun kääntötyökalu koskettaa hiomalaikkaa, sen tulee liikkua vaakasuunnassa vasemmalle ja oikealle. Kun kääntötyökalu poistuu hiomalaikalta, se on nostettava ylöspäin, jotta hiomalaikka ei vahingoita teroitettua terää;
Terän pintaa hiottaessa kulma, jossa terän häntä poikkeaa vasemmalle yhden pääpoikkeamakulman verran; Hiottaessa parin takapintaa kulma, jossa työkalunpitimen häntä poikkeaa oikealle yhden sivupoikkeamakulman verran;
Leikkuutyökalun kaarevaa reunaa hiottaessa se tehdään yleensä pitämällä leikkuutyökalun etupäätä vasemmalla kädellä tukipisteenä ja pyörittämällä leikkuutyökalun takapäätä oikealla kädellä.
Sorvaustyökaluja hiottaessa on noudatettava seuraavia varotoimia:
(1) Kun hiotaan terää, pidä kääntötyökalusta lujasti kiinni molemmin käsin ja aseta työkalun pidike tukea vasten niin, että vahingoittunut pinta tarttuu kevyesti hiomalaikkaan. Älä käytä liikaa voimaa, jotta hiomalaikka ei puristu ja aiheuta onnettomuuksia.
(2) Teroitettua kääntötyökalua tulee siirtää vasemmalle ja oikealle hiomalaikan kehäpinnalla, jotta hiomalaikan tasainen kuluminen voidaan varmistaa jättämättä uria. Vältä kääntötyökalun karkeaa hiontaa hiomalaikan molemmilla puolilla, koska se voi saada hiomalaikan heilumaan, hyppäämään tai jopa murtumaan voiman vaikutuksesta.
(3) Kun terä kuumennetaan, se tulee jäähdyttää vedellä, jotta terä ei hehkutu ja pehmene liiallisen lämpötilan nousun vuoksi. Hiottaessa kovametallisorvaustyökaluja, leikkuuterää ei saa liottaa veteen, jotta vältetään terän nopean jäähtymisen aiheuttamat halkeamat.
(4) Älä seiso hiomalaikan edessä teroittaaksesi kääntötyökalua, jotta käyttäjä ei loukkaantuisi hiomalaikan rikkoutuessa.
5, Sorvaustyökalujen yleiset tyypit ja käyttötarkoitukset
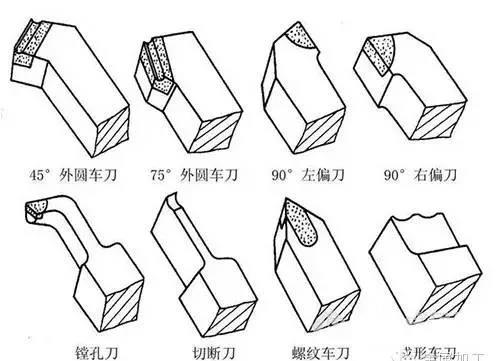
Sorvaustyökalut voidaan jakaa käyttötarkoituksensa mukaan sylinterimäisiin sorvaustyökaluihin, päätysorvaustyökaluihin, leikkuutyökaluihin, poraustyökaluihin, muovaussorvaustyökaluihin ja kuviollisiin sorvaustyökaluihin.
(a) 90 asteen kääntötyökalu (pois keskeltä)
(b) 45 asteen kääntötyökalu (kyynärpään kääntötyökalu)
(c) Leikkausveitsi
(d) Porausleikkuri
(e) Muotoiltu kääntötyökalu
(f) Kierteen sorvaustyökalu
(g) Kovasta seoksesta valmistetut ei-uudelleenhiontaiset sorvaustyökalut